Pavimento Asfáltico Recuperado (RAP)
El RAP (Reclaimed Asphalt Pavement o pavimento asfáltico recuperado) es el pavimento asfáltico obtenido mediante procesos de fresado. Es totalmente apto para su reciclaje al incorporarse en nuevas mezclas asfálticas, aprovechando tanto los agregados como el ligante asfáltico que contiene. El reciclaje de este material, que de otro modo sería desaprovechado, reduce de forma significativa los costos de producción al disminuir el consumo de materiales y ligante virgen, minimizar los costos de transporte, ahorrar energía y reducir las emisiones de gases contaminantes.
El RAP se ha utilizado en mezclas asfálticas desde 1915, permitiendo importantes ahorros en el costo de la mezcla donde se incorpora. Una mezcla asfáltica con RAP tiene un costo de producción mucho menor en comparación con una mezcla sin RAP, principalmente por la reutilización del ligante asfáltico ya presente en el material reciclado. Por esta razón, el uso de RAP ha crecido rápidamente en los últimos años a nivel global.
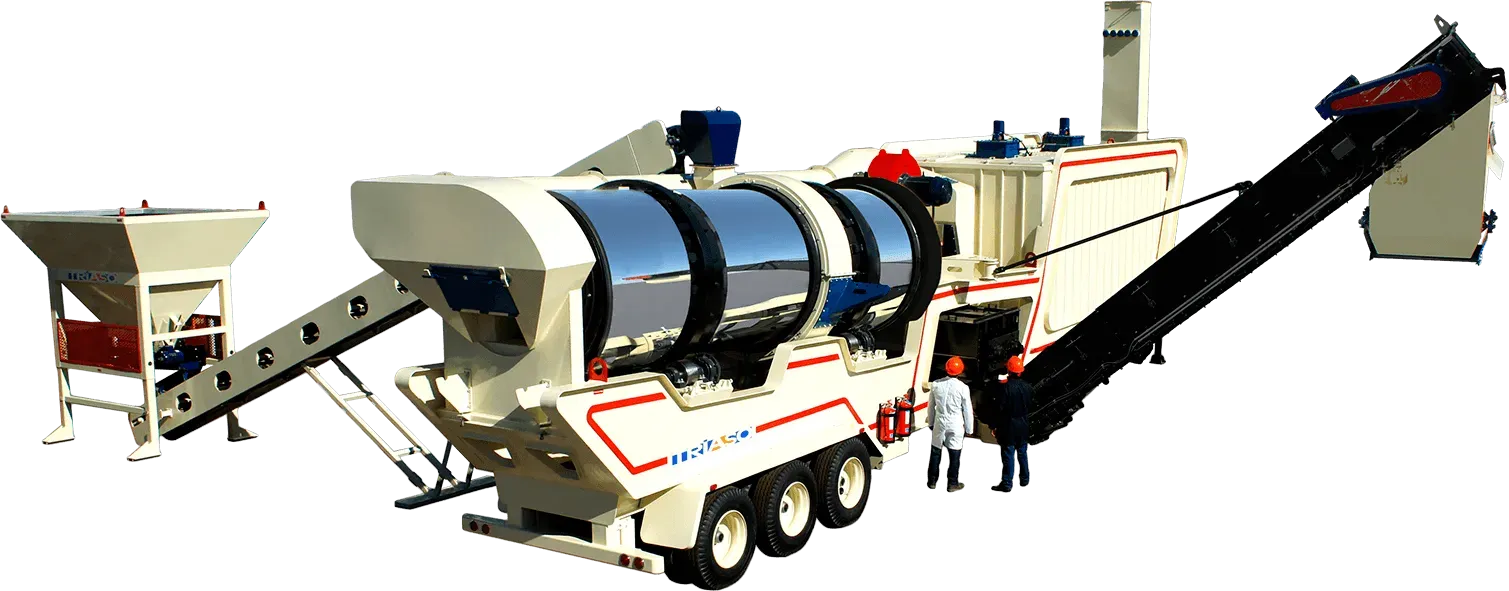
Ofrecemos todo lo necesario para trabajar con RAP, desde modificaciones a su planta de asfalto existente hasta una nueva planta especializada en la producción de RAP de bajo costo.
Abundancia del Pavimento Asfáltico Recuperado
El Pavimento Asfáltico Recuperado (RAP) es el material
reciclable más abundante a nivel mundial, con cerca de 2.01 mil
millones de toneladas generadas anualmente. Sin embargo, se
estima que aproximadamente el 33% aún se gestiona de manera
inadecuada, lo que pone en evidencia la necesidad de mejores
prácticas e infraestructura de reciclaje.
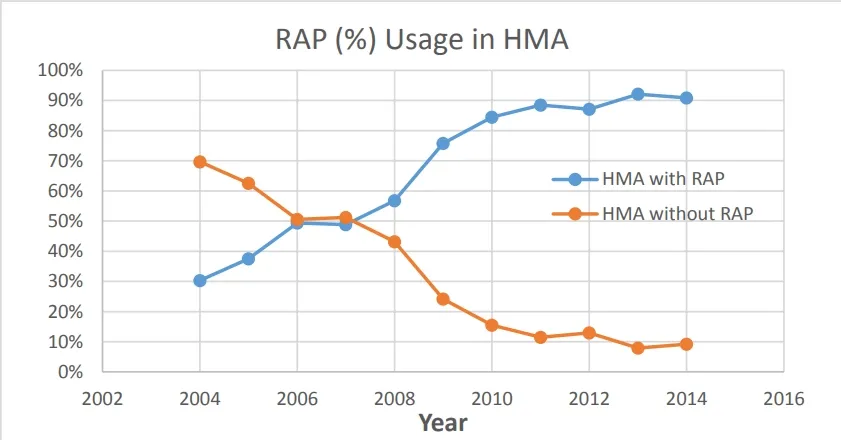
Figura 1 – Uso de WMA entre 2008 y 2014 (Christie, 2015).
Abundancia del Pavimento Asfáltico Recuperado
El Pavimento Asfáltico Recuperado (RAP) es el material reciclable más abundante a nivel mundial, con cerca de 2.01 mil millones de toneladas generadas anualmente. Sin embargo, se estima que aproximadamente el 33% aún se gestiona de manera inadecuada, lo que pone en evidencia la necesidad de mejores prácticas e infraestructura de reciclaje.
Figura 1 – Uso de WMA entre 2008 y 2014 (Christie, 2015).
El World Bank Group proyecta que los residuos de RAP se duplicarán para el año 2050, alcanzando hasta 3.4 mil millones de toneladas, particularmente debido al incremento en países de ingresos bajos y medios como México. No obstante, con el equipo adecuado, este residuo puede reciclarse y reutilizarse, haciendo más eficiente y económica la construcción de carreteras en todo el mundo.
De acuerdo con la National Asphalt Pavement Association (NAPA), el pavimento asfáltico sigue siendo el material más reciclado en los Estados Unidos, con más del 80–87% de todo el pavimento asfáltico recuperado (RAP) reincorporado cada año en nuevos pavimentos. En 2019, aproximadamente 140 millones de toneladas de RAP fueron reutilizadas o recicladas en mezclas asfálticas a nivel mundial. En 2020, incluso con una reducción en la actividad de la construcción, se procesaron 125 millones de toneladas de RAP a nivel global, con Estados Unidos aportando 94 millones de toneladas en 2019 y 85 millones de toneladas en 2020.
De acuerdo con la Federal Highway Administration (FHWA), Estados Unidos presenta un comportamiento similar, con más del 95% de todo el RAP recuperado siendo reciclado. Esto convierte al pavimento asfáltico en el material más reutilizado del país, superando los volúmenes combinados de reciclaje de plástico, vidrio, aluminio y papel.
Figura 1 – Uso de WMA entre 2008 y 2014 (Christie, 2015).
En Europa, datos de la European Asphalt Pavement Association (EAPA) indican que, de los 37.5 millones de toneladas de RAP generadas, el 76% se reincorporó en nuevas mezclas asfálticas en caliente o se utilizó en otras aplicaciones (2021). Varios países europeos —como Alemania, Países Bajos y Dinamarca— alcanzan de manera regular tasas de reutilización de RAP del 85–90% o superiores.
Análisis globales (OECD, Eurobitume y de otros estudios de análisis de costos del ciclo de vida, LCCA) estiman que a nivel mundial entre el 70% y el 90% del RAP se recicla, dependiendo de las políticas de infraestructura de cada país, las capacidades de las plantas y el entorno regulatorio.
La Asphalt Recycling and Reclaiming Association (ARRA) define cinco grupos de procesos de incorporación:
- Este último es el método más utilizado, ya que consiste en mezclar RAP con materiales vírgenes, ligantes y, en algunos casos, aditivos. Es el más empleado debido a su alto porcentaje de incorporación, la baja generación de humo azul y la alta calidad de la mezcla final.
Tons de RAP en cada país
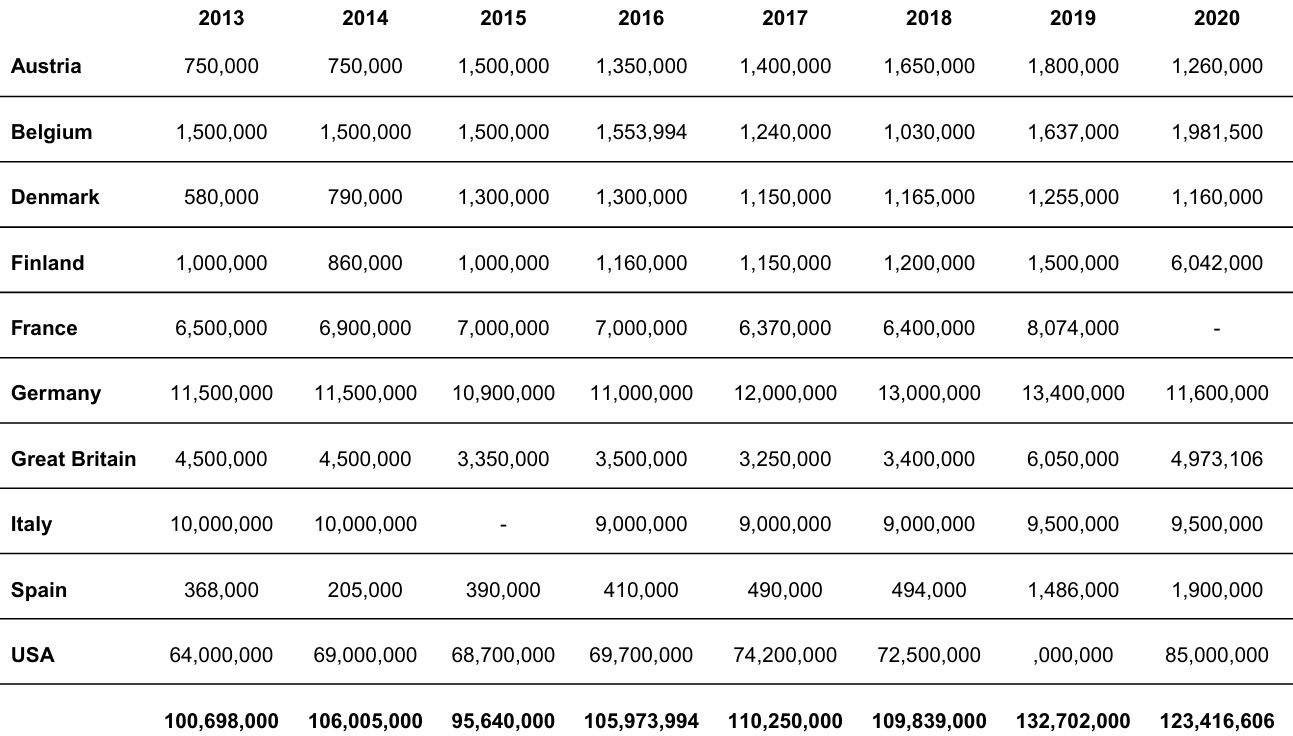
Extraído del Journal of Innovative Engineering and Natural Science, artículo de investigación: “The Economic Potentials of Reclaimed Asphalt Pavements (RAP) in Urban Road Infrastructure: A Case Study of Yalova City.”
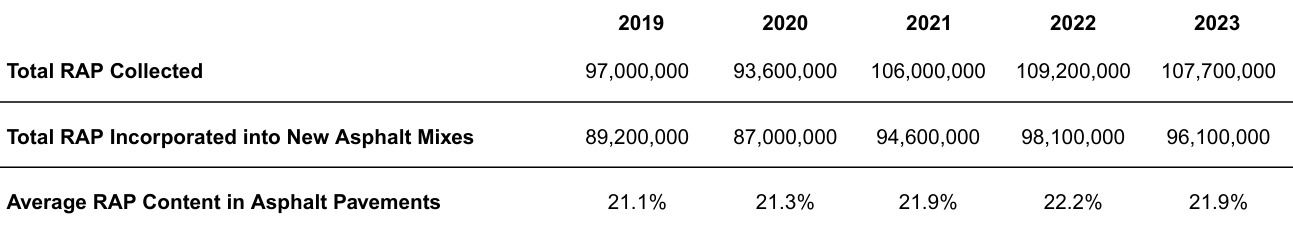
Datos obtenidos de la National Asphalt Pavement Association (NAPA), Asphalt Pavement Industry Survey on Recycled Materials and Warm-Mix Asphalt (varias ediciones anuales).
Esta tabla representa que, entre 2019 y 2023, en los Estados Unidos se generan en promedio 102.7 millones de toneladas de RAP cada año, de las cuales entre el 90 y el 95% se recicla de manera efectiva. Esto significa que solo alrededor del 5–10% de los residuos asfálticos termina en basureros.
Si bien la utilización de RAP es alta y se refleja en prácticas de reciclaje eficientes, esto no significa que el RAP sea inofensivo. Reportes de la industria en los Estados Unidos indican que entre el 5 y el 10% del RAP nunca se reincorpora en nuevos pavimentos y finalmente termina en basureros o es almacenado en acopios, donde el ligante asfáltico puede segregar contaminantes y ser un riesgo ambiental a largo plazo.
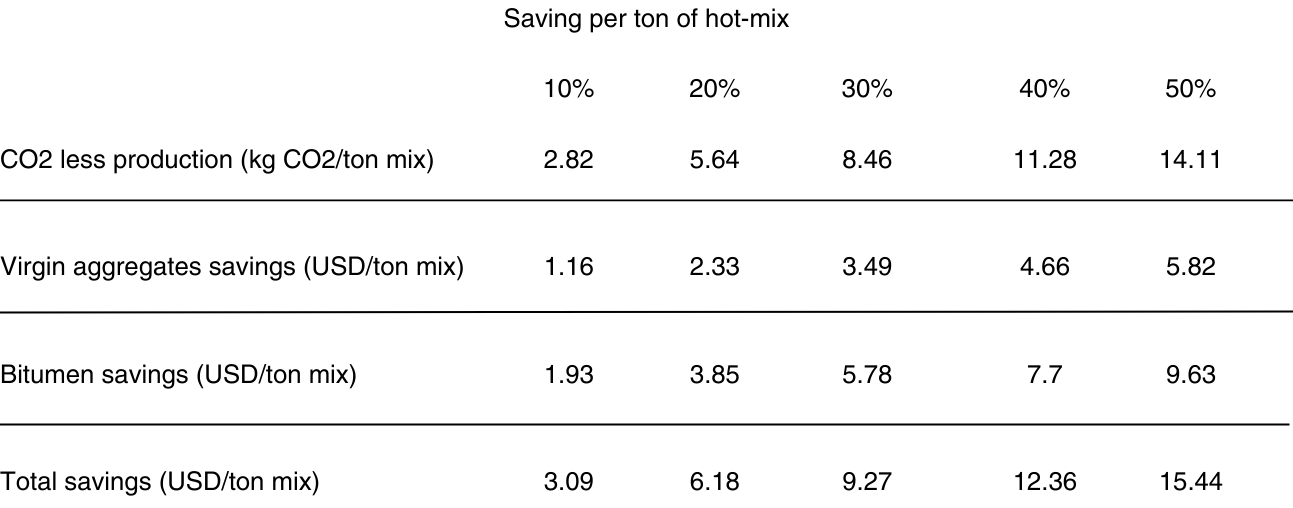
Ahorro de costos gracias al uso de RAP en la mezcla asfáltica
en caliente
Descubre cuánto puedes ahorrar utilizando RAP y no lo pienses
más: al reciclar
hasta un 50% de RAP con nuestras plantas, es posible lograr ahorros aproximados del
35% en los costos de producción de la mezcla asfáltica.
Ahorro de costos gracias al uso de RAP en la mezcla asfáltica en caliente
Descubre cuánto puedes ahorrar utilizando RAP y no lo pienses más: al reciclar hasta un 50% de RAP con nuestras plantas, es posible lograr ahorros aproximados del 35% en los costos de producción de la mezcla asfáltica.
De acuerdo con Oruç et al. (2018), Oruç et al. (2023) y Simge Group (2022), entre 2018 y 2022 se produjeron anualmente alrededor de 1.5 mil millones de toneladas de pavimento asfáltico a nivel mundial, consumiendo 1.425 mil millones de toneladas de agregados vírgenes con un costo aproximado de 10 a 25 USD por tonelada, y 75 millones de toneladas de ligante asfáltico (asfalto) con un costo aproximado de 400 a 700 USD por tonelada. Si tan solo el 10% de ese pavimento asfáltico se produjera con RAP, los costos totales de producción se reducirían en aproximadamente un 7%, lo que representaría ahorros cercanos a 4.63 mil millones de USD cada año.
En 2023, se extrajeron 107,000,000 de toneladas de RAP en los Estados Unidos. Si solo el 1% de este material pudiera reciclarse, existirían 1,070,000 toneladas menos de RAP almacenado, no sería necesario consumir 1,016,500 toneladas de agregados vírgenes, se dejarían de consumir 53,500 toneladas de ligante asfáltico (asfalto) y, lo más importante, se evitaría la emisión de aproximadamente 29,000 toneladas de CO2.
Esa cantidad es equivalente a:
- (Un árbol absorbe aproximadamente 60 kg de CO2 en un periodo de 10 años).
En el mismo año, de acuerdo con datos de la NAPA, se lograron ahorros aproximados de 1.35 mil millones de USD al incorporar un promedio de 21.9% de RAP en 2023, cuando se reciclaron 96,100,000 toneladas de pavimento asfáltico recuperado.
La reincorporación de RAP reduce de forma significativa los costos de producción al disminuir el consumo de agregados vírgenes y, más importante aún, del ligante asfáltico (asfalto o bitumen), que es el componente más costoso en la producción de mezcla asfáltica, lo que se traduce en ahorros sustanciales para toda la industria.
¿Por qué el reciclaje de RAP es la medida más ecológica en la
producción de pavimentos asfálticos?
De acuerdo con 37 estudios recopilados y analizados por el
equipo de Triaso, cada incremento del 10% en la incorporación de
RAP en nuevas mezclas asfálticas reduce el impacto ambiental en
aproximadamente un 28% en comparación con mezclas convencionales
fabricadas únicamente con agregados vírgenes.
¿Por qué el reciclaje de RAP es la medida más ecológica en la producción de pavimentos asfálticos?
De acuerdo con 37 estudios recopilados y analizados por el equipo de Triaso, cada incremento del 10% en la incorporación de RAP en nuevas mezclas asfálticas reduce el impacto ambiental en aproximadamente un 28% en comparación con mezclas convencionales fabricadas únicamente con agregados vírgenes.
De acuerdo con Santos et al. (2015), la extracción de materias primas representa el factor que más contribuye al impacto ambiental total asociado a la producción de mezcla asfáltica.
Liu et al. (2024) reportaron en su análisis de ciclo de vida de mezclas asfálticas modificadas con material reciclado que la adopción de este tipo de mezcla en la construcción de carreteras puede reducir las emisiones totales en aproximadamente 12,976 kg de CO2 por cada kilómetro construido.
Aurangzeb y Al-Qadi (2014) reportaron que incrementar el porcentaje de RAP en las mezclas asfálticas genera beneficios ambientales claros, incluyendo menores requerimientos energéticos y reducción de emisiones durante la producción. Su análisis de ciclo de vida, en el que compararon mezclas con 0%, 30%, 40% y 50% de RAP, mostró que la incorporación de material recuperado puede reducir los impactos ambientales en aproximadamente un 28% en comparación con mezclas convencionales.
Yu et al. (2018) analizaron los impactos ambientales y económicos de incorporar RAP y tejas asfálticas recicladas (RAS) en mezcla asfáltica mediante análisis de ciclo de vida y evaluaciones detalladas de costos. Sus resultados mostraron que la integración de estos materiales reciclados reduce el consumo de energía, disminuye el potencial de calentamiento global y reduce los costos totales. El estudio habla de los beneficios ambientales y económicos en términos de sostenibilidad asociados al uso de materiales reciclados y a las tecnologías de pavimentos reciclados.
Y un estudio muy impresionante fue el de Yu et al. (2018), en el que analizaron los impactos ambientales y económicos de incorporar RAP y tejas asfálticas recicladas (RAS) en mezclas asfálticas mediante análisis de ciclo de vida y evaluaciones detalladas de costos. Sus resultados mostraron que la integración de estos materiales reciclados reduce el consumo de energía, disminuye el potencial de calentamiento global y reduce los costos totales. El estudio destaca los beneficios de sostenibilidad ambiental y económica asociados al uso de materiales reciclados y a las tecnologías de pavimentos reciclados.
El estudio realizado por Liu et al. (2024) muestra que, en un pavimento de mezcla asfáltica convencional, la mayor parte del impacto ambiental ocurre durante la etapa de adquisición de materias primas, representando aproximadamente entre el 50% y el 77% del impacto total, dependiendo de la categoría de impacto. En comparación, la producción de la mezcla aporta alrededor del 20–25%. El transporte y la construcción en sitio contribuyen en menor medida, generalmente con menos del 15% del impacto total combinado.
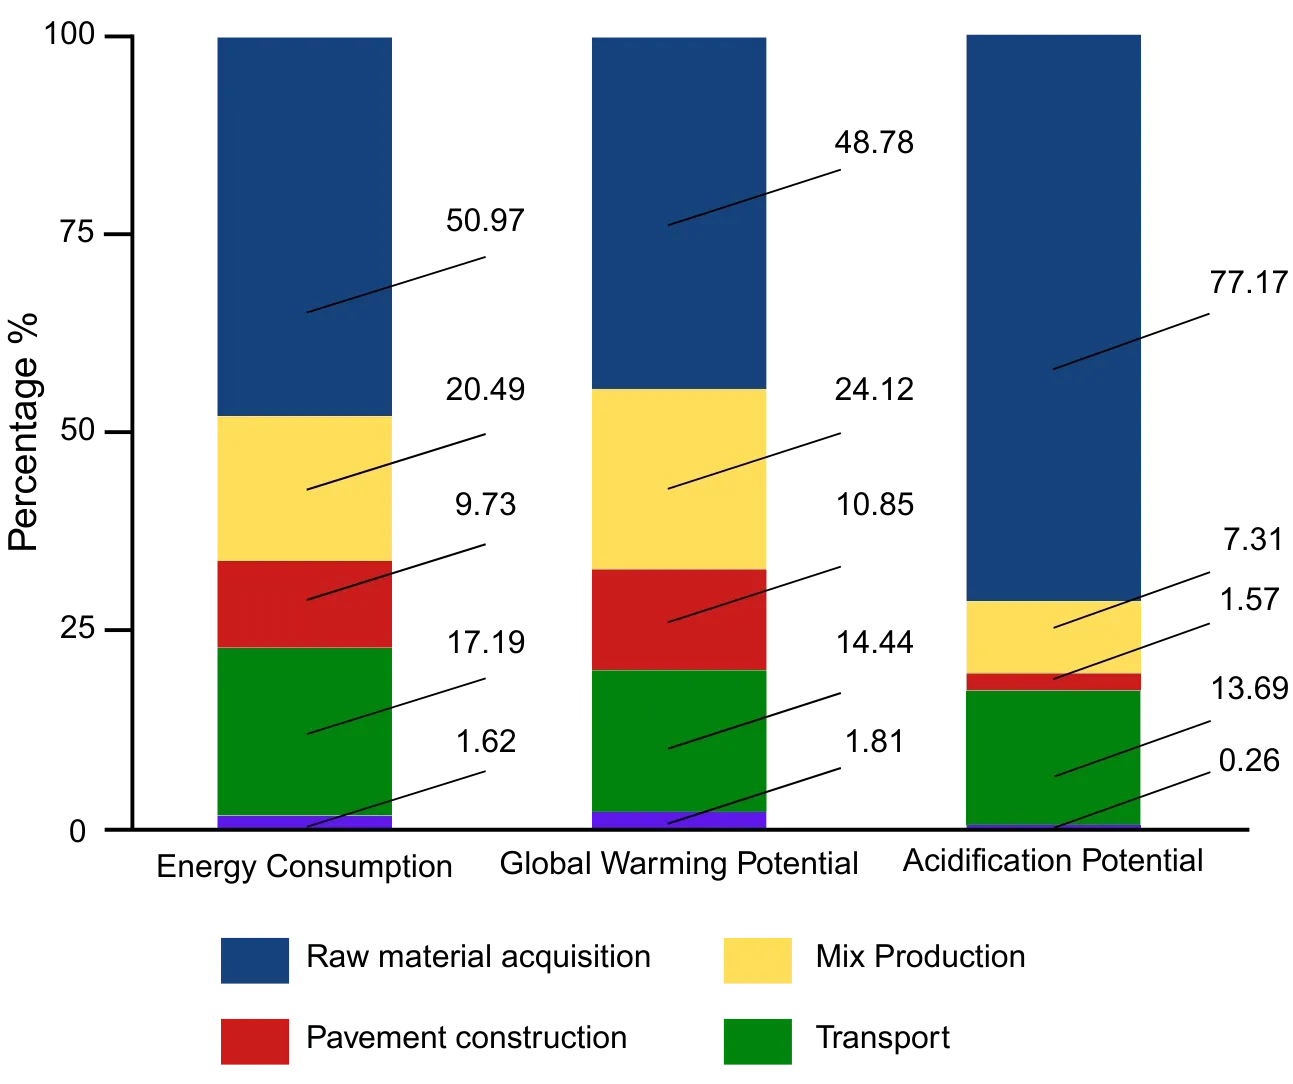
De acuerdo con la Figura 7 del estudio de Liu et al. (2024), la distribución del impacto ambiental a lo largo de cada fase del ciclo de vida muestra que la adquisición de materias primas es la etapa con mayor impacto en la producción de la mezcla, contribuyendo entre 48.78% y 77.17% de todos los impactos ambientales evaluados (consumo de energía, potencial de calentamiento global y potencial de acidificación). En promedio, la adquisición de materias primas representa 58.97% del impacto ambiental total.
La construcción de un pavimento asfáltico se clasifica en cuatro
fases principales:
La producción de materias primas
La fabricación de la mezcla asfáltica
El transporte de los materiales al sitio
De acuerdo con múltiples estudios, las principales emisiones de carbono en la producción de pavimentos asfálticos provienen de la producción de materias primas, particularmente de los agregados vírgenes, la cual también puede dividirse en cuatro etapas principales:
Además, la etapa más costosa y contaminante de la producción de pavimentos asfálticos es:
De acuerdo con el estudio de Fenerci et al. (2023) realizado en Yalova, la producción de ligante asfáltico genera 365.8 kg de CO2 por cada tonelada producida y requiere un consumo energético de 9,120 MJ, además de emitir SO2, NOx, CH4, CO, material particulado (PM) y compuestos orgánicos volátiles no metánicos (NMVOC). El estudio también muestra que el ligante asfáltico representa más del 80% del impacto ambiental asociado a la etapa de materias primas.
En contraste, el procesamiento de una tonelada de RAP consume solo 270–400 MJ. Esto significa que el RAP utiliza entre 22 y 34 veces menos energía, lo que lo hace una de las formas más efectivas de reducir el consumo de combustible y las emisiones en la producción de mezcla asfáltica
La incorporación de RAP reduce directamente los tres.
En primer lugar, elimina por completo las emisiones asociadas a la extracción de piedra, la trituración y el transporte a largas distancias. En segundo lugar, ya que el RAP contiene ligante asfáltico, se reduce la necesidad de producir nuevo ligante a partir del refinado de petróleo, que es otro de los principales contribuyentes a las emisiones de CO2.
Las emisiones de carbono reportadas en estos estudios, antes de la producción del pavimento asfáltico, provienen del combustible consumido por la maquinaria y el equipo utilizados a lo largo del proceso de obtención de agregados vírgenes. Estas emisiones se generan principalmente por el uso de combustibles como gasolina, diésel, combustóleo, carbón sin humo y electricidad. Por ello, el cálculo del consumo energético y de las emisiones contaminantes depende directamente de cuantificar el consumo real de combustible de la maquinaria involucrada.
Las emisiones de carbono se calculan mediante la siguiente fórmula:
Por otro lado, las fuentes de carbono durante la fase de mezclado son bajas en comparación con la etapa de materias primas, ya que provienen únicamente de tres actividades principales:
De acuerdo con numerosas investigaciones, la contribución de la etapa de producción de la mezcla al consumo energético y a las emisiones de carbono es de aproximadamente el 20%.
Según estos estudios, el uso de 50% de RAP en la mezcla reduce las emisiones totales de gases de efecto invernadero de 479,557 kg/km a 416,033 kg/km, y disminuye el consumo de energía de 6,543,635 MJ/km a 5,672,810 MJ/km. Esto demuestra una reducción clara de las emisiones de carbono en la etapa de producción.
Otro estudio, Liu et al. (2024), encontró que la producción de mezclas asfálticas modificadas con material reciclado puede reducir las emisiones totales en 12,976 kg por kilómetro.
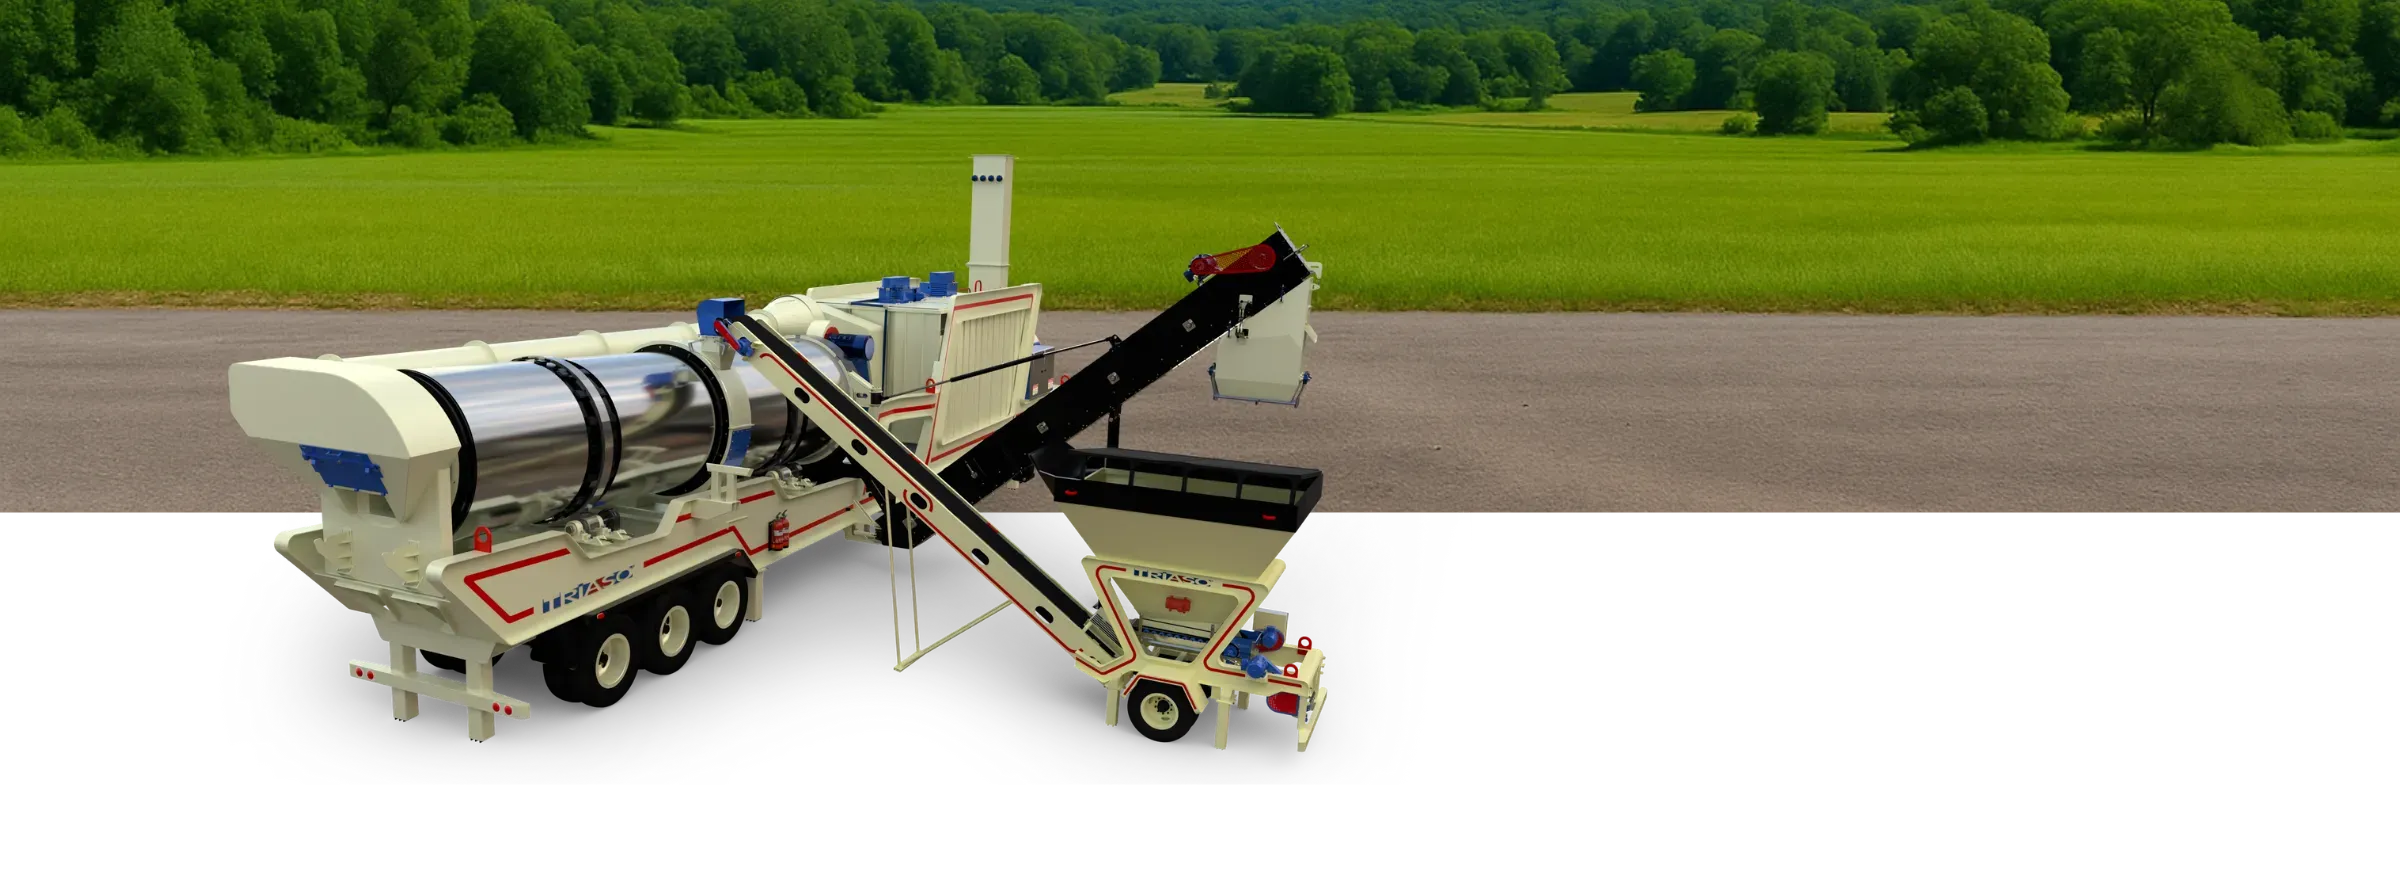
Incorporación al tambor para la calefacción interna
Nuestro sistema de incorporación puede reciclar hasta el 50 % del pavimento asfáltico recuperado
El RAP debe introducirse en un punto del tambor en el que no entre en contacto directo con la llama del quemador, para que el asfalto que contiene no se queme y quede inservible.
TOLVAS DE RAP
En TRIASO, introducimos el RAP a través de un collar situado en un punto intermedio del tambor. A partir de ese momento, el RAP nunca entra en contacto con la llama del quemador y se calienta mediante tres mecanismos simultáneos:
- En contacto directo con el agregado virgen precalentado que se encuentra en la parte anterior del tambor,
- La exposición a los gases calientes que circulan por el tambor, y
- Contacto directo con placas internas calentadas, conocidas como comales, que absorben el calor radiante de la llama del quemador.
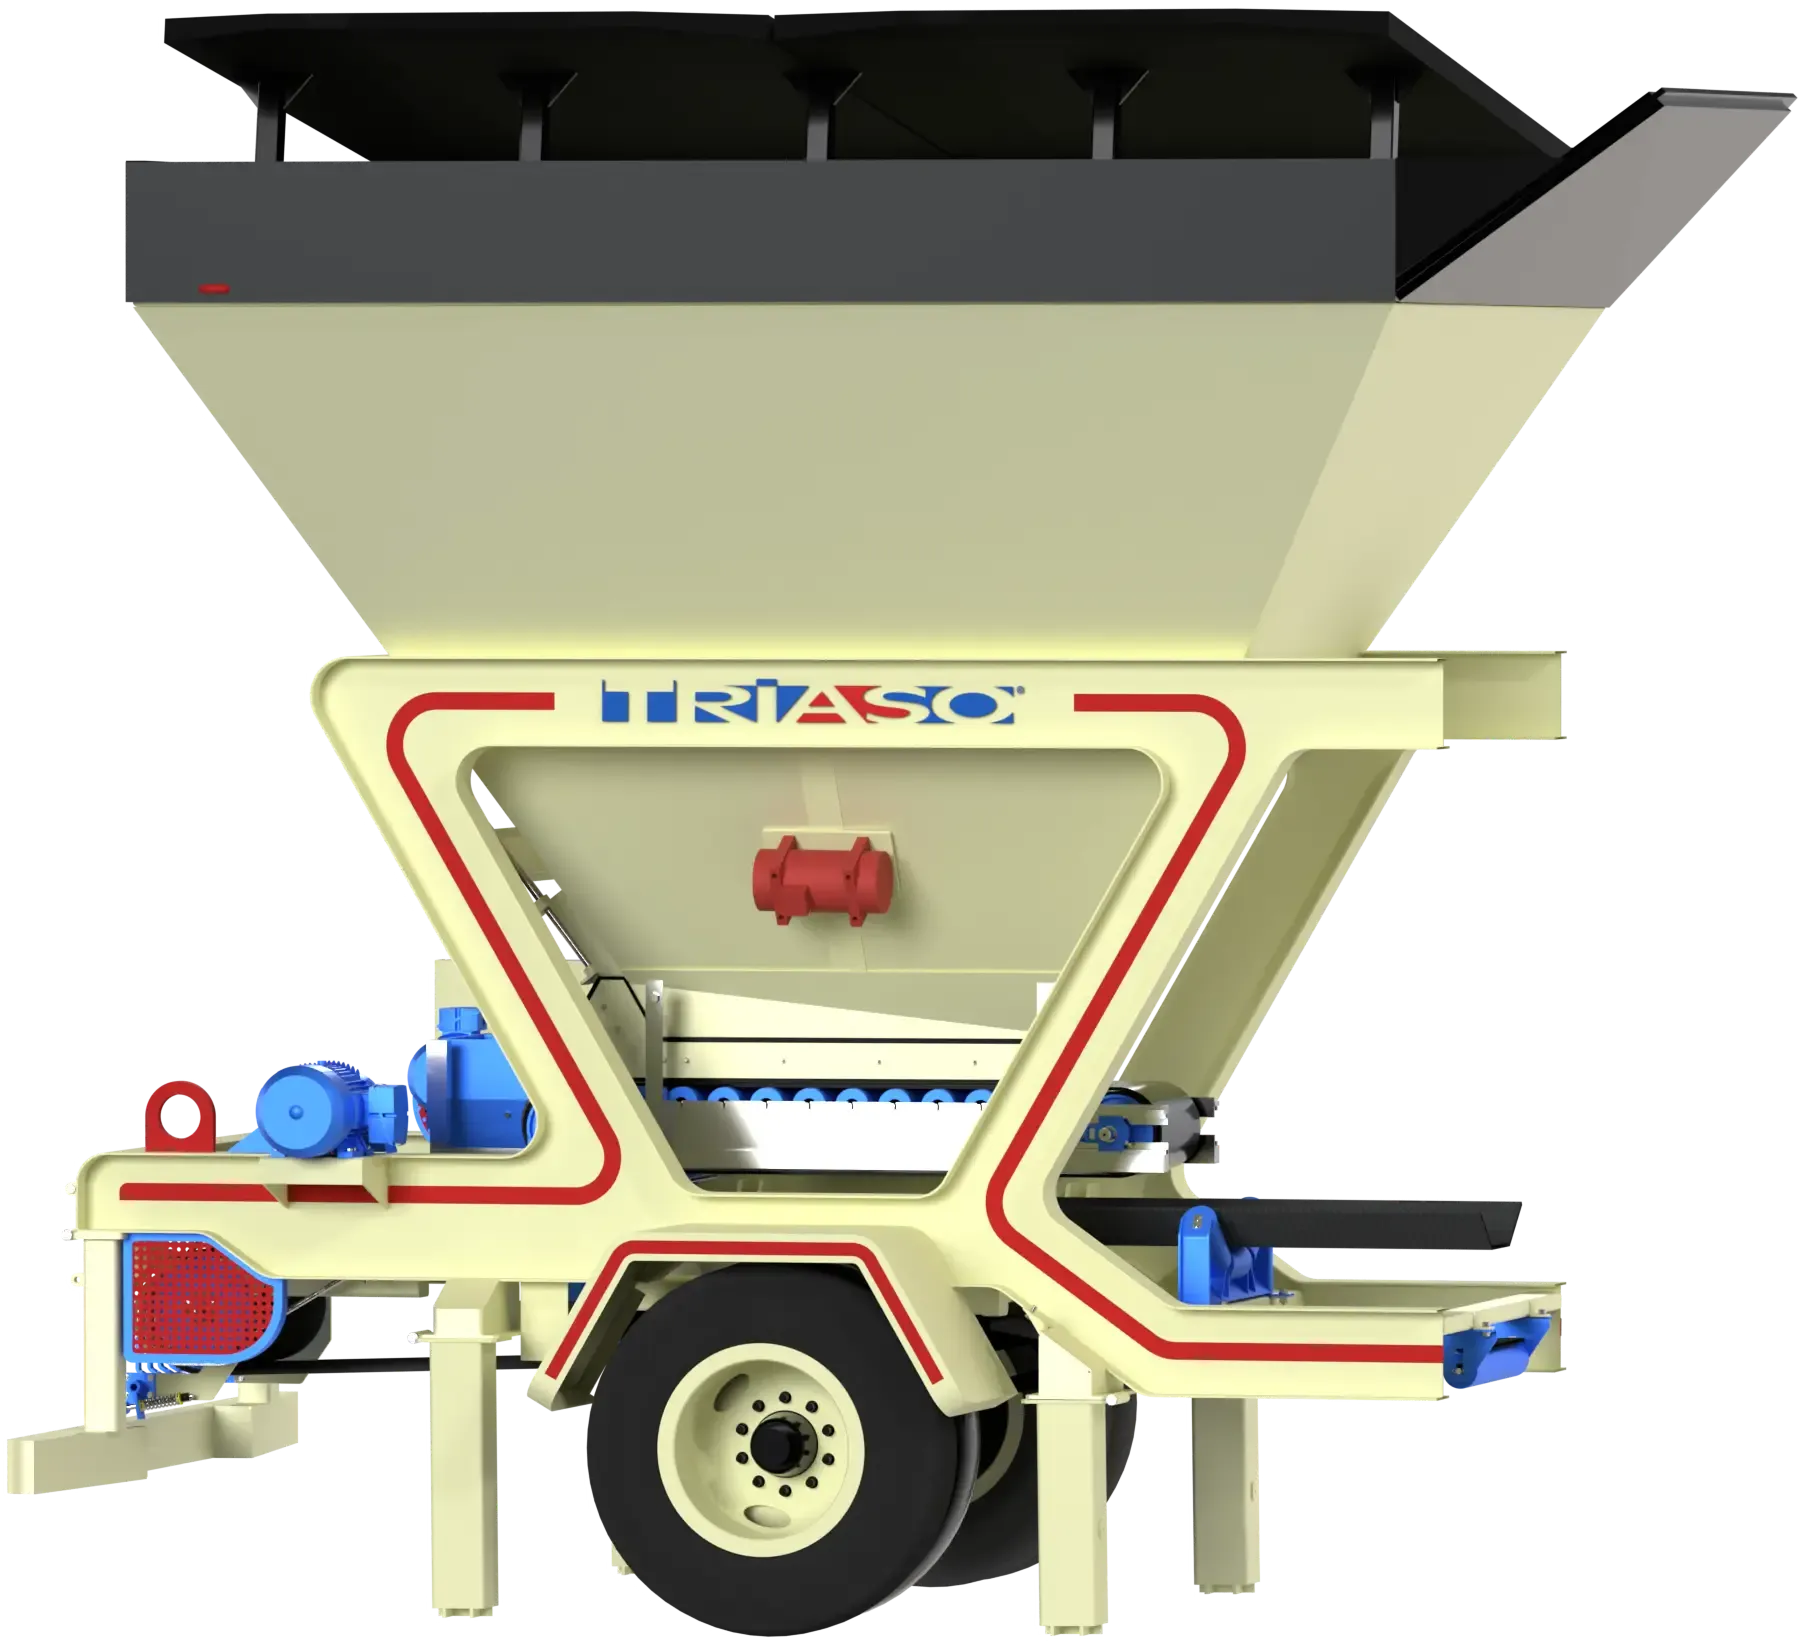
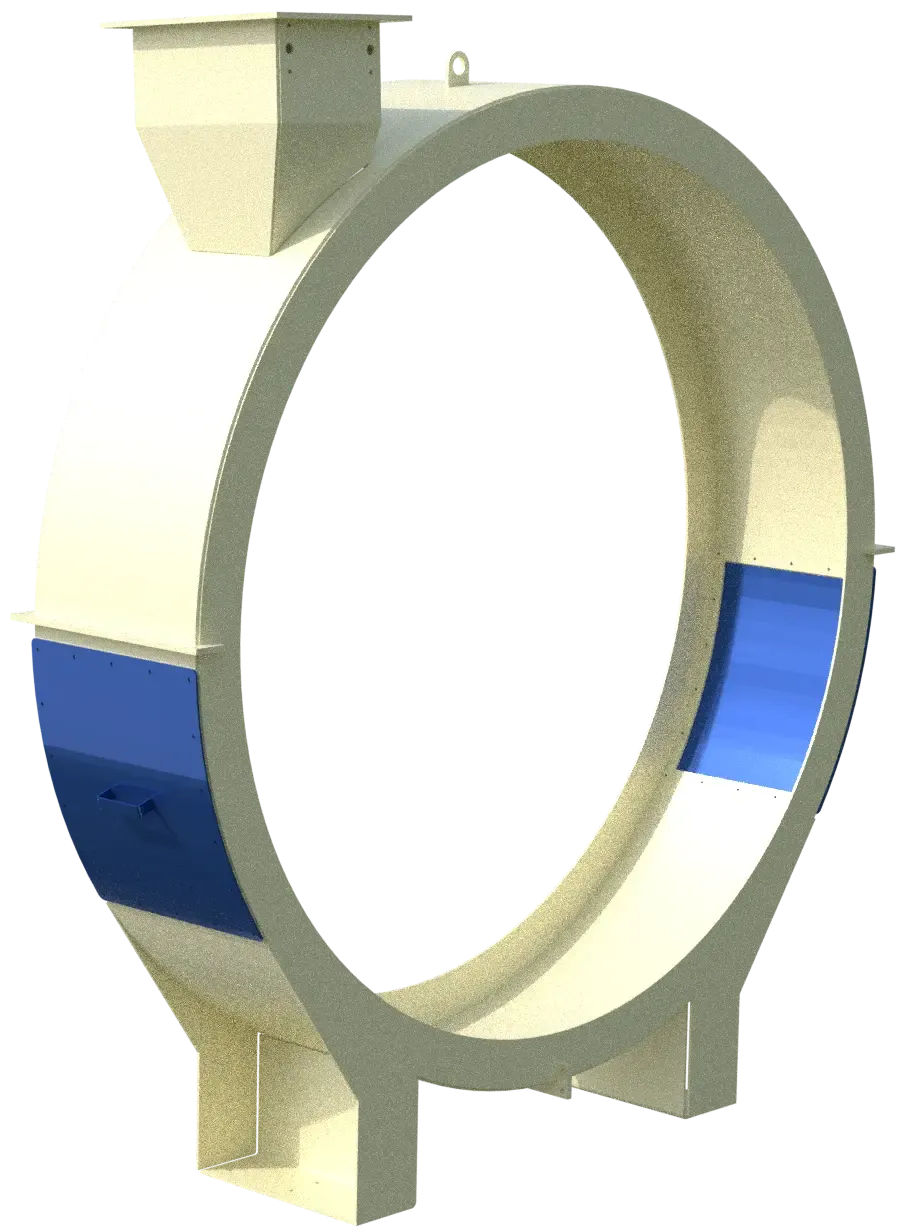
COLLAR DE RAP
El collarín del tambor está diseñado para garantizar una entrada controlada y eficiente del asfalto reciclado (RAP) en la zona de mezcla. El material, que se alimenta directamente desde el depósito de RAP a través de una banda transportadora específica, entra en el tambor de forma suave y uniforme.
RAP ENTRY FLIGHTS
MODIFICACIÓN DE LA MEZCLA DE TAMBORES PARA EL RAP
El RAP se introduce a través de un collar situado en un punto intermedio del tambor, antes de la zona de mezcla. A partir de este punto, el material nunca entra en contacto directo con la llama del quemador. A diferencia de otras zonas del mezclador de tambor, esta sección no cuenta con paletas de velado.
Los conductos de entrada específicos se utilizan para introducir suavemente el RAP en el flujo de áridos calientes. Su diseño permite un secado uniforme, optimiza la transferencia de calor y controla el ablandamiento del ligante para lograr una incorporación de alta calidad con los áridos vírgenes, al tiempo que minimiza el humo azul y evita la acumulación de material.
A medida que el RAP avanza por el tambor, se calienta mediante tres mecanismos simultáneos:
- El contacto directo con el agregado virgen precalentado
- La exposición a los gases calientes del interior del tambor
- La conducción a partir de las paletas internas calentadas por la energía radiante del quemador.
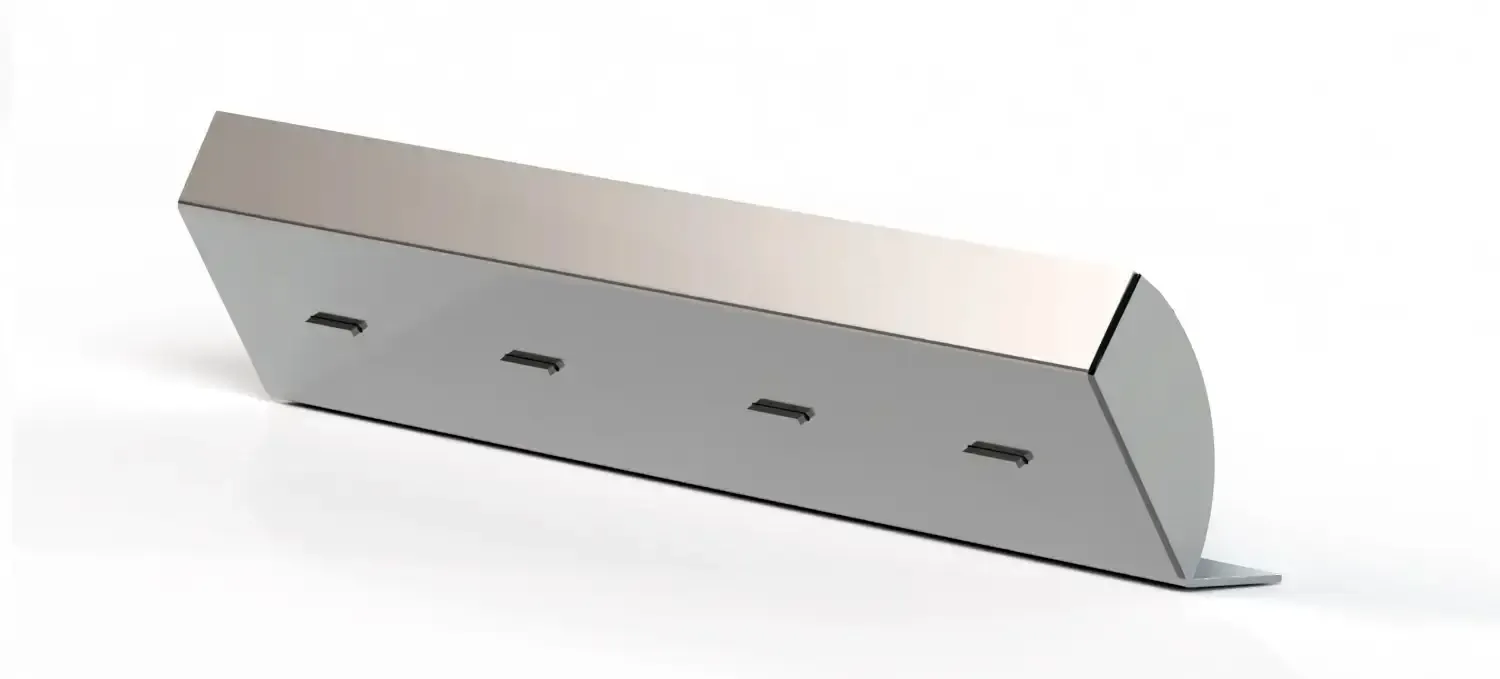
Este sistema de triple calentamiento controlado permite procesar de manera constante un mayor porcentaje de RAP, con una incorporación de hasta el 50 %, al tiempo que mantiene una temperatura uniforme, preserva el ligante asfáltico y garantiza un rendimiento constante en la mezcla asfáltica final.
Nota: Otras marcas de plantas de asfalto también cuentan con un collar situado en un punto intermedio del tambor, pero ubicado más hacia la salida, es decir, a partir de donde comienza la mezcla interna. Esto impide el uso de hélices de entrada de RAP, por lo que estas no se benefician del calor radiante y solo logran una incorporación de RAP ligeramente superior a la de los métodos de mezclado directo en el pugmill.
Se puede utilizar un tambor específico exclusivamente para calentar
el RAP, mientras que otro tambor calienta el agregado virgen. A
continuación, ambos materiales se mezclan en una mezcladora.
Este método permite alcanzar los porcentajes más altos de RAP,
pero requiere dos tambores en lugar de uno, lo que se traduce en
unos costos de equipo considerablemente más elevados.
Nuestra mezcladora de tambor puede producir de manera eficiente tanto WMA como HMA, al tiempo que ofrece un rendimiento constante y de alta calidad.
La popularidad de las mezclas asfálticas tibias (WMA)
Según 37 estudios recopilados, por cada 10 % de incorporación de RAP en nuevas mezclas asfálticas en caliente, el impacto ambiental se reduce en aproximadamente un 28 % en comparación con las mezclas convencionales de áridos vírgenes.
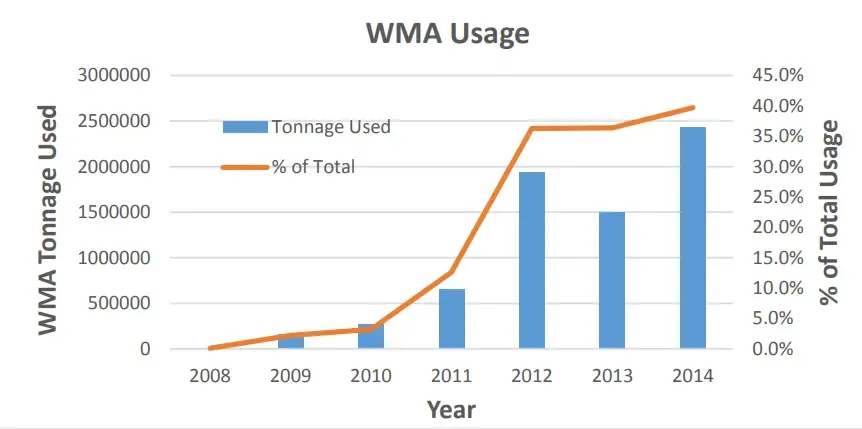
Figure 1 - WMA Usage Between Year 2008-2014 (Christie 2015)
See more
Las mezclas asfálticas tibias (Warm Mix Asphalt, WMA) han ganado rápidamente relevancia a medida que la industria de la construcción avanza hacia tecnologías más limpias y sostenibles. Este método se originó en Europa durante la década de 1990 y posteriormente fue adoptado en los Estados Unidos a principios de los años 2000, donde comenzó a sustituir a la mezcla asfáltica en caliente tradicional (Hot Mix Asphalt, HMA) en muchas aplicaciones.
Las mezclas WMA se producen a temperaturas más bajas que las mezclas asfálticas convencionales en caliente (HMA), lo que permite reducir el calentamiento sin llegar a comportarse como mezclas en frío (explicado más adelante). Este proceso a menor temperatura permite distintos niveles de incorporación de RAP, dependiendo del diseño de la mezcla, la condición del ligante y el uso de rejuvenecedores o aditivos.
Mezcla asfáltica en caliente (HMA)
150 – 180 °C
302 – 356 °F
Mezcla asfáltica tibia (WMA)
100 – 140 °C
212 – 284 °F
Para el 2015, las mezclas asfálticas tibias (WMA) ya representaban aproximadamente un tercio de la producción total de mezclas asfálticas en los Estados Unidos, impulsadas por iniciativas como el programa ‘Every Day Counts’ (EDC) de la ‘Federal Highway Administration’ (Hansen et al., 2015).
Los reportes de la industria también muestran que las WMA experimentaron una curva de crecimiento excepcionalmente rápida: entre 2010 y 2014, su uso aumentó de aproximadamente 3% a casi 40% de todas las mezclas asfálticas producidas (Christiansen, 2015; Hansen et al., 2015).
El aumento en el costo del ligante asfáltico y la disminución en la disponibilidad de agregados vírgenes de alta calidad han impulsado una adopción más amplia del RAP en el diseño de mezclas (Copeland et al., 2010; Hossain et al., 2012).
Los datos nacionales muestran que el uso de RAP aumentó de aproximadamente 30% en 2004 a más del 90% en 2014 en la producción de mezclas asfálticas en caliente (HMA) (Hansen et al., 2015).
Sin embargo, la combinación de WMA con altos contenidos de RAP introduce retos técnicos, ya que las menor temperaturas de producción no pueden proporcionar la energía térmica suficiente para activar el ligante envejecido presente en el RAP (Bonaquist, 2011).
Las temperaturas de producción más bajas afectan:
Más adelante se explica por qué el pugmill no puede incorporar más del 5% de RAP.
(Bonaquist, 2011; Bennert et al., 2011; Jamshidi et al., 2013;
Zhao et al., 2015).
En la mezcla asfáltica en caliente tradicional (HMA), las altas temperaturas
garantizan un recubrimiento y una lubricación adecuados. En WMA, las
temperaturas reducidas pueden no ablandar de forma suficiente el ligante
envejecido del RAP, especialmente cuando se utilizan altos porcentajes
de RAP (Bonaquist, 2011).
El uso de WMA debe estar correctamente alineado con las prácticas de HMA: las temperaturas no pueden ser excesivamente altas, como en la producción convencional de mezcla en caliente, pero tampoco pueden ser demasiado bajas, ya que un calentamiento insuficiente puede impedir el ablandamiento del ligante envejecido del RAP.
Reduce el consumo de combustible 20–35% al reciclar RAP
hasta en
20-35%
El uso de WMA puede reducir de manera significativa el consumo de
combustible al disminuir las temperaturas de mezclado y
compactación.
Sin embargo, cuando la WMA se combina con el RAP, el diseño de la
mezcla debe evaluarse cuidadosamente para determinar cómo
interactuarán las temperaturas reducidas con el porcentaje de RAP
seleccionado. La activación adecuada del ligante envejecido es
esencial para garantizar un mezclado correcto, una compactación
adecuada y un desempeño a largo plazo. Know more
El uso de WMA puede reducir de manera significativa el consumo de combustible al disminuir las temperaturas de mezclado y compactación.
Sin embargo, cuando la WMA se combina con el RAP, el diseño de la mezcla debe evaluarse cuidadosamente para determinar cómo interactuarán las temperaturas reducidas con el porcentaje de RAP seleccionado. La activación adecuada del ligante envejecido es esencial para garantizar un mezclado correcto, una compactación adecuada y un desempeño a largo plazo. Know more
El uso de WMA puede reducir de manera significativa el consumo de
combustible al disminuir las temperaturas de mezclado y
compactación.
Sin embargo, cuando la WMA se combina con el RAP, el diseño de la mezcla
debe evaluarse cuidadosamente para determinar cómo interactuarán las temperaturas
reducidas con el porcentaje de RAP seleccionado. La activación adecuada
del ligante envejecido es esencial para garantizar un mezclado correcto,
una compactación adecuada y un desempeño a largo plazo.
Una de las principales razones de la adopción tan rápida de las mezclas asfálticas tibias (WMA) es su temperatura de producción mucho menor. De acuerdo con la FHWA (Federal Highway Administration), las plantas de asfalto que producen WMA permiten producir mezclas a temperaturas entre 30 °F y 120 °F por debajo de las temperaturas convencionales de la mezcla asfáltica en caliente (HMA) (D’Angelo et al., 2008).
Esta reducción de temperatura genera diversos beneficios en desempeño y construcción, entre ellos:
(Button et al., 2007; Zaumanis, 2010; Capitão et al., 2012; Bennert, 2015).
Múltiples estudios también reportan reducciones significativas de emisiones cuando se utiliza WMA. Las reducciones típicas incluyen:
(Prowell, 2007; D’Angelo et al., 2008).
Estas reducciones convierten a la WMA en una de las tecnologías de pavimentos
asfálticos más ventajosas desde el punto de vista ambiental disponibles
en la actualidad.
Uzar et al. (2015) encontraron que las mezclas RAP- WMA presentaron una compactación comparable a las mezclas RAP-HMA, con solo pequeñas diferencias en el contenido de vacíos de aire en la mayoría de los proyectos. La única excepción relevante fue la mezcla RAP-WMA con espuma, la cual mostró una mejora clara en la compactabilidad, con una reducción de aproximadamente 1.8% en los vacíos de aire.
Humo azul
Al incorporar RAP, la temperatura de mezclado debe reducirse para mantener una facilidad de manejo adecuada y una correcta calidad de mezclado del ligante. Un calentamiento excesivo no solo incrementa la rigidez del ligante efectivo y afecta la uniformidad de la mezcla, sino que también debe controlarse cuidadosamente para evitar la formación de humo azul, lo cual ocurre cuando el ligante envejecido del RAP se sobrecalienta y comienza a volatilizarse. Mantener un rango de temperatura adecuado asegura una incorporación eficiente del RAP y evita emisiones que indican degradación térmica del ligante.

De acuerdo con FHWA’s Pavement Recycling Guidelines (FHWA-SA-98-042), el pavimento asfáltico recuperado no puede procesarse en plantas con tambores convencionales cuando entra en contacto directo con el quemador, ya que esto genera excesivo “humo azul” y emisiones visibles de hidrocarburos.
De manera similar, Tarsi et al. (2020) señalan que el material RAP no puede incorporarse simplemente en plantas estándar como si fuera agregado virgen, ya que la exposición directa del material reciclado a gases de alta temperatura provoca emisiones excesivas de humo azul.
El Hot-Mix Asphalt Paving Handbook apoya el cuidado excesivo de la incorporación del RAP. Recomendando que el RAP se introduzca sin que tenga contacto directo con la llama del quemador en plantas de tambor de contraflujo, de modo que el material reciclado sea calentado por el agregado caliente y no por el contacto directo con la llama, específicamente para reducir las emisiones visibles.
Abordamos todos estos problemas incorporando una sección especial para el mezclado del RAP dentro de nuestro tambor mezclador de contraflujo, diseñada exclusivamente para una introducción controlada del RAP.
Sin embargo, un sistema de incorporación de RAP no solo tiene como objetivo reducir los gases contaminantes, sino que también es esencial para garantizar la calidad de la mezcla.
Muchos fabricantes de plantas de asfalto incorporan el RAP directamente en el pugmill, sin ningún proceso de secado previo. Este método es el más simple, pero no permite añadir más del 5% de RAP. Esta limitación existe porque el RAP se calienta únicamente por contacto con el agregado virgen caliente que sale del tambor secador. En un intento por “secar” el RAP, los agregados deben sobrecalentarse, pero este enfoque simplemente no funciona. El sobrecalentamiento del agregado implica un consumo excesivo de energía del quemador y, en consecuencia, un mayor consumo de combustible.
Cuando el agregado virgen sobrecalentado, a temperaturas superiores a 180 °C, entra en contacto con RAP frío, típicamente a 20–25 °C, se produce un gradiente térmico severo que acelera la oxidación del ligante asfáltico y afecta negativamente la activación y el mezclado del ligante del RAP (Bonaquist, 2011; Shah, 2007). Como resultado, el ligante final mezclado se vuelve más duro y frágil, reduciendo la durabilidad del pavimento y aumentando su susceptibilidad al agrietamiento (Jamshidi et al., 2013; Zhao et al., 2015).
Algunas marcas afirman que sus sistemas pueden incorporar hasta un 30 % de RAP mezclándolo directamente en la mezcladora, pero esto no es realista. Los sistemas con alto contenido de RAP son complejos desde el punto de vista térmico y mecánico, y no pueden depender únicamente de áridos vírgenes sobrecalentados. A medida que aumenta el porcentaje de RAP, el riesgo de sobrecalentar el material se incrementa considerablemente, lo que provoca un envejecimiento excesivo del ligante y emisiones visibles de humo azul si no se utiliza un sistema adecuado de filtración de gases o de incineración.
Los estudios de laboratorio realizados con mezcladoras de tipo pugmill han demostrado que, incluso cuando los agregados vírgenes se precalientan a las temperaturas habituales de la planta y se añade RAP a temperatura ambiente y se mezcla durante aproximadamente un minuto, solo se transfiere una cantidad limitada de ligante del RAP al agregado virgen. Shah (2007) demostró que, cuando el tiempo o la temperatura de mezcla son insuficientes, las partículas de RAP se comportan esencialmente como «roca negra» pre-recubierta, lo que significa que el ligante envejecido permanece en el RAP y no se mezcla adecuadamente con el ligante virgen.
Mezclar RAP directamente en el pugmill también requiere mayores tiempos de mezclado para transferir suficiente calor al RAP. Sin embargo, el tiempo de residencia en el pugmill es muy corto, generalmente de solo unos cuantos segundos. Extender el tiempo de mezclado para calentar adecuadamente el RAP reduce de manera significativa la tasa de producción de la planta.
De acuerdo con las guías de la FHWA y con diversos estudios de laboratorio y de campo, simplemente introducir RAP frío y húmedo en el pugmill y depender de agregados vírgenes sobrecalentados da como resultado un calentamiento insuficiente y no uniforme, una activación limitada del ligante del RAP, mayor consumo de combustible y un incremento en el riesgo de emisiones de humo azul.
En la operación real, las plantas que afirman incorporar porcentajes muy altos de RAP mediante su incorporación directa en el pugmill con frecuencia se ven obligadas a reducir la tasa real de producción para poder integrar el RAP y los agregados. Sin embargo, aun con esta reducción, no se cumplen las normativas de emisiones, se presenta quema del ligante, oxidación excesiva y, en consecuencia, la calidad final de la mezcla no es adecuada.
La reducción de la temperatura de producción preocupa, ya que hay varios factores que influyen tanto en la construcción como en el desempeño a largo plazo del pavimento. Las temperaturas más bajas pueden afectar negativamente la facilidad de manejo y la compactabilidad de la mezcla, y también limitan la eficiencia del mezclado del ligante. En mezclas WMA con altos contenidos de RAP, estos efectos contribuyen a una mayor susceptibilidad a la humedad y a una menor resistencia al ahuellamiento (Bonaquist, 2011; Bennert et al., 2011; Jamshidi et al., 2013; Zhao et al., 2015).
Un manejo adecuado y eficiente es esencial para cualquier mezcla asfáltica, ya que garantiza un pavimento de calidad, responsable de la seguridad de miles de personas que transitan a diario. El factor que más define el desempeño del RAP en la mezcla es la temperatura, ya que el ligante asfáltico solo se ablanda y se mezcla correctamente dentro de un rango térmico adecuado. La facilidad de manejo depende directamente de la temperatura de producción y colocación: a temperaturas bajas, la mezcla presenta una compactación deficiente; a temperaturas excesivas, aumenta el riesgo de envejecimiento del ligante y de formación de humo azul. En la mezcla asfáltica en caliente convencional (HMA), las temperaturas de mezclado y compactación se ajustan para alcanzar una viscosidad del ligante que permita un recubrimiento adecuado de las partículas de agregado y una lubricación suficiente durante la compactación.
Sin embargo, cuando se incorpora RAP, el grado efectivo del ligante aumenta debido a la presencia del ligante envejecido y rígido del RAP que se mezcla con el ligante virgen. Como resultado, pueden requerirse temperaturas más altas para alcanzar el mismo comportamiento durante el manejo y la compactación que se obtiene en mezclas fabricadas únicamente con materiales vírgenes.
Cuando se incorpora RAP, el ligante envejecido y más rígido que contiene se mezcla con el ligante virgen, lo que incrementa el grado efectivo del ligante. Como resultado, pueden requerirse temperaturas más altas para lograr el mismo buen manejo y compactación que se obtienen en mezclas fabricadas únicamente con materiales vírgenes. Si la temperatura no es suficiente, el ligante del RAP no se activa correctamente y el material reciclado se comporta como “black rock”, es decir, como agregado ya recubierto, aportando poco al ligante efectivo de la mezcla.
Black rock: Describe partículas de RAP cuyo ligante envejecido permanece rígido e inactivo durante el mezclado, haciendo que el RAP se comporte como un agregado inerte, en lugar de aportar ligante asfáltico utilizable.
Cuando las temperaturas son demasiado bajas, el ligante del RAP no se moviliza ni se mezcla con el ligante virgen. En estos casos, el RAP se comporta como “Black rock” inerte, lo que reduce el ligante efectivo, incrementa los vacíos de aire y debilita la durabilidad de la mezcla (Bonaquist, 2011).
El aumento de la temperatura de producción afecta directamente el contenido de vacíos de aire en la mezcla asfáltica. Un estudio de Oliveira et al. (2012):
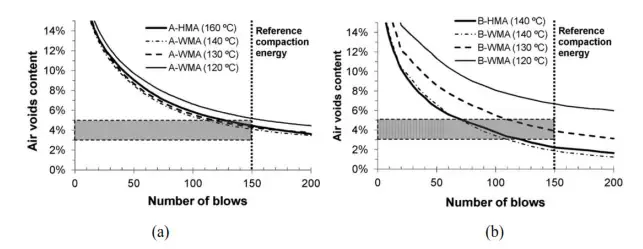
Figure 3 - Contenido de vacíos de aire a diferentes temperaturas de mezclado para (a) mezclas WMA y HMA vírgenes y (b) mezclas con 50% WMA y 50% HMA; (adaptado de Oliveira et al., 2012).
El estudio muestra que reducir la temperatura de mezclado tiene poco efecto en las mezclas vírgenes, pero afecta de manera significativa a las mezclas con RAP. Con 50% de RAP, las temperaturas más bajas provocan un aumento en el contenido de vacíos de aire, lo que indica una peor compactación. Esto ocurre porque el ligante envejecido presente en el RAP requiere mayor energía térmica para movilizarse y mezclarse adecuadamente. Sin suficiente calor, el RAP se comporta como un “black rock” rígido, reduciendo el ligante efectivo y dificultando la compactación de la mezcla (Oliveira et al., 2012).
Variadores de velocidad para los sistemas de rotación del tambor en la incorporación de alto porcentaje de RAP.
Nuestra más reciente innovación para la incorporación de altos porcentajes de RAP es el uso de variadores de velocidad para los sistemas de rotación del tambor. De acuerdo con nuestra investigación y múltiples estudios en campo, la calidad del RAP está directamente relacionada con su tiempo de exposición al calentamiento dentro del tambor, lo cual permite que el ligante del RAP se mezcle e incorpore completamente con los agregados vírgenes. Este tiempo de exposición debe ajustarse en función del porcentaje de RAP presente en la mezcla.
¿Cómo afecta el tiempo de exposición al calor a la incorporación de diferentes porcentajes de RAP?
En un estudio, Gaitán et al. (2012) encontraron que el aumento de la temperatura de mezclado no mejora la mezcla del ligante del RAP en mezclas WMA ni HMA. En su investigación, elevaron la temperatura de 260 °F a 315 °F para analizar el comportamiento del RAP en ambientes de temperatura extremadamente alta. El resultado fue un mayor envejecimiento del ligante del RAP, que se volvió aún más rígido. Esto incrementó la diferencia entre el ligante que recubre los agregados finos y gruesos, lo que indica menor nivel de mezclado: 85% menos en la mezcla A, 96% menos en la mezcla B y 151% menos en la mezcla C. Al aumentar la temperatura, el grado global de mezclado (DOB) se redujo aproximadamente 5%, demostrando directamente que las altas temperaturas dificultan la activación del ligante del RAP. Los autores también señalaron que los aditivos WMA pueden comenzar a degradarse cuando se exponen por encima de sus límites de diseño.
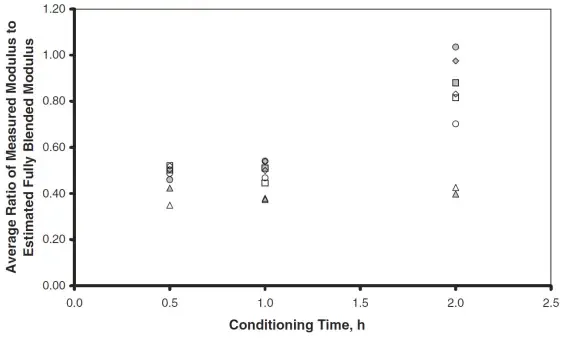
Los datos mostrados en la Figura 5 presentan una tendencia interesante. Después de dos (2) horas de acondicionamiento, la diferencia entre las distintas mezclas es muy amplia, con valores que van de 0.44 a 1.0. Bonaquist et al. (2011)
Ver más
En un estudio, Gaitán et al. (2012) encontraron que el aumento de la temperatura de mezclado no mejora la mezcla del ligante del RAP en mezclas WMA ni HMA. En su investigación, elevaron la temperatura de 260 °F a 315 °F para analizar el comportamiento del RAP en ambientes de temperatura extremadamente alta. El resultado fue un mayor envejecimiento del ligante del RAP, que se volvió aún más rígido. Esto incrementó la diferencia entre el ligante que recubre los agregados finos y gruesos, lo que indica menor nivel de mezclado: 85% menos en la mezcla A, 96% menos en la mezcla B y 151% menos en la mezcla C. Al aumentar la temperatura, el grado global de mezclado (DOB) se redujo aproximadamente 5%, demostrando directamente que las altas temperaturas dificultan la activación del ligante del RAP. Los autores también señalaron que los aditivos WMA pueden comenzar a degradarse cuando se exponen por encima de sus límites de diseño.
Sin embargo, el hallazgo más interesante de este estudio fue que extender el tiempo de acondicionamiento de dos a tres horas mejoró el DOB en aproximadamente 8%. Esto indica que más tiempo (no más calor) favorece una mejor difusión entre el ligante envejecido del RAP y el ligante virgen (Gaitán et al., 2012).
En un estudio realizado por Bonaquist et al. (2011), la mezcla del ligante del RAP con el ligante virgen en mezclas WMA se evaluó comparando el módulo dinámico medido de la mezcla con el módulo estimado obtenido a partir del ligante recuperado. Cuando esta relación se aproxima a 1.0, indica que el ligante del RAP se está mezclando completamente y contribuye activamente a la mezcla; cuando la relación es baja, el ligante del RAP apenas está activado.
Para el Diseño A con 25% de RAP, las mezclas envejecidas solo durante 30 a 60 minutos mostraron relaciones bajas (0.35–0.55), lo que indica una mezcla limitada. Sin embargo, cuando la misma mezcla (Diseño A) se envejeció durante dos horas (un incremento del 200–400% en el tiempo de envejecimiento) la relación se acercó a 1.0, lo que significa una mezcla completa del ligante del RAP. El estudio también muestra que temperaturas de compactación más altas mejoran de manera significativa la activación del ligante del RAP y su mezcla dentro de la mezcla asfáltica.
Los datos mostrados en la Figura 5 presentan una tendencia interesante. Después de dos (2) horas de acondicionamiento, la diferencia entre las distintas mezclas es muy amplia, con valores que van de 0.44 a 1.0. Bonaquist et al. (2011)
Incorporación al tambor mezclador por calentamiento interno
VS
Mezclas convencionales de agregado virgen
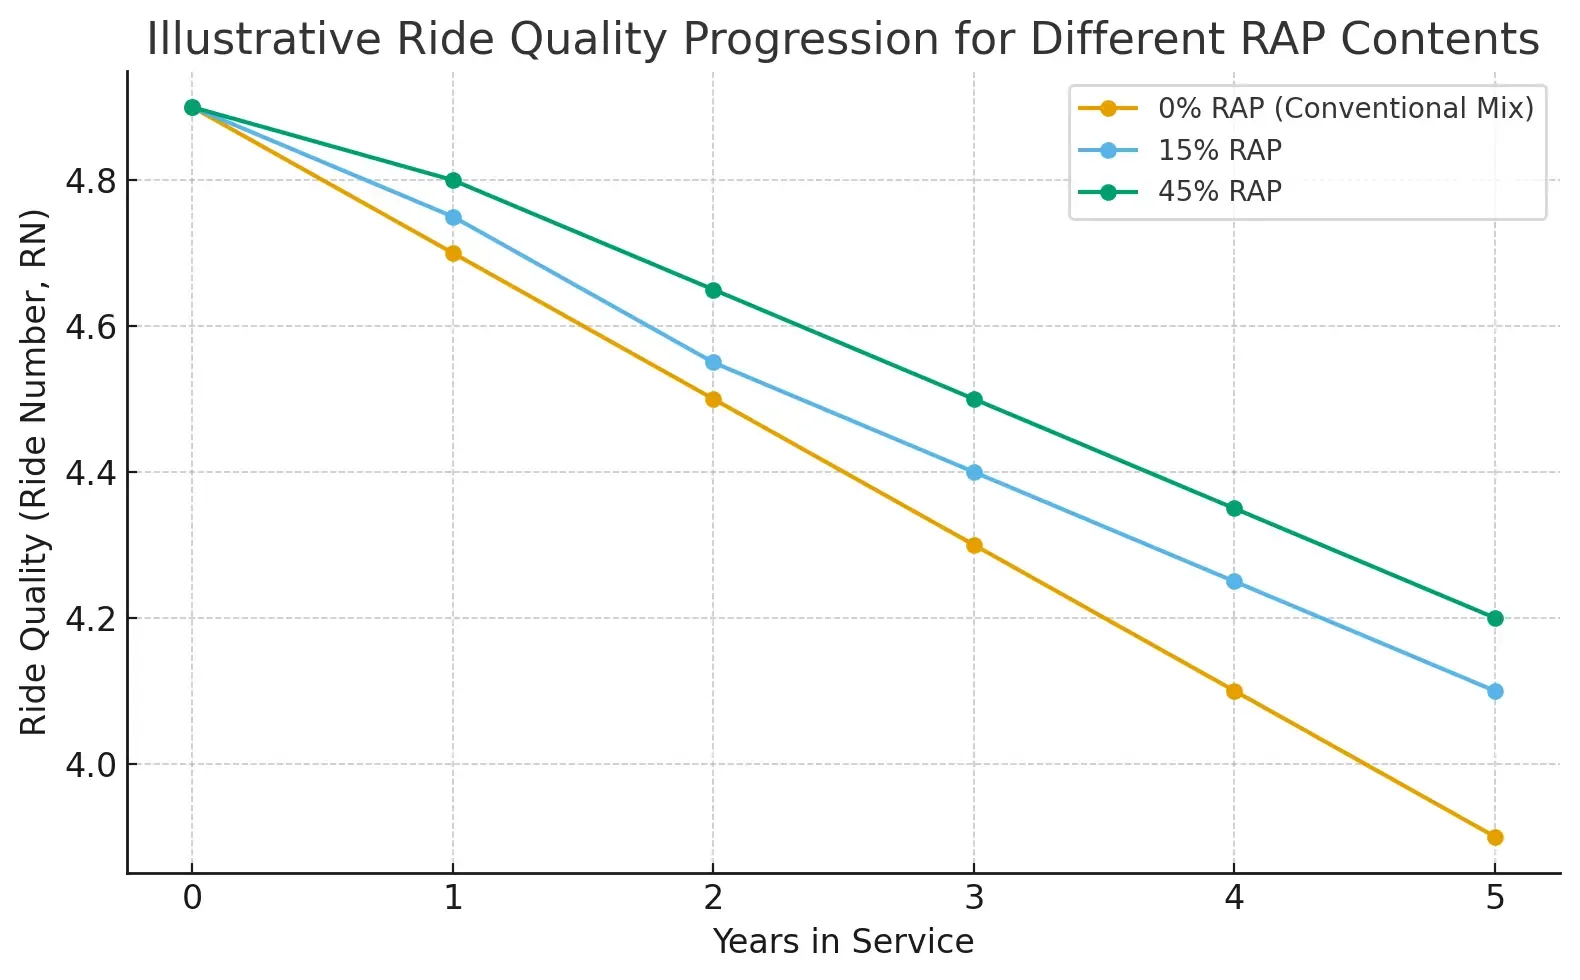
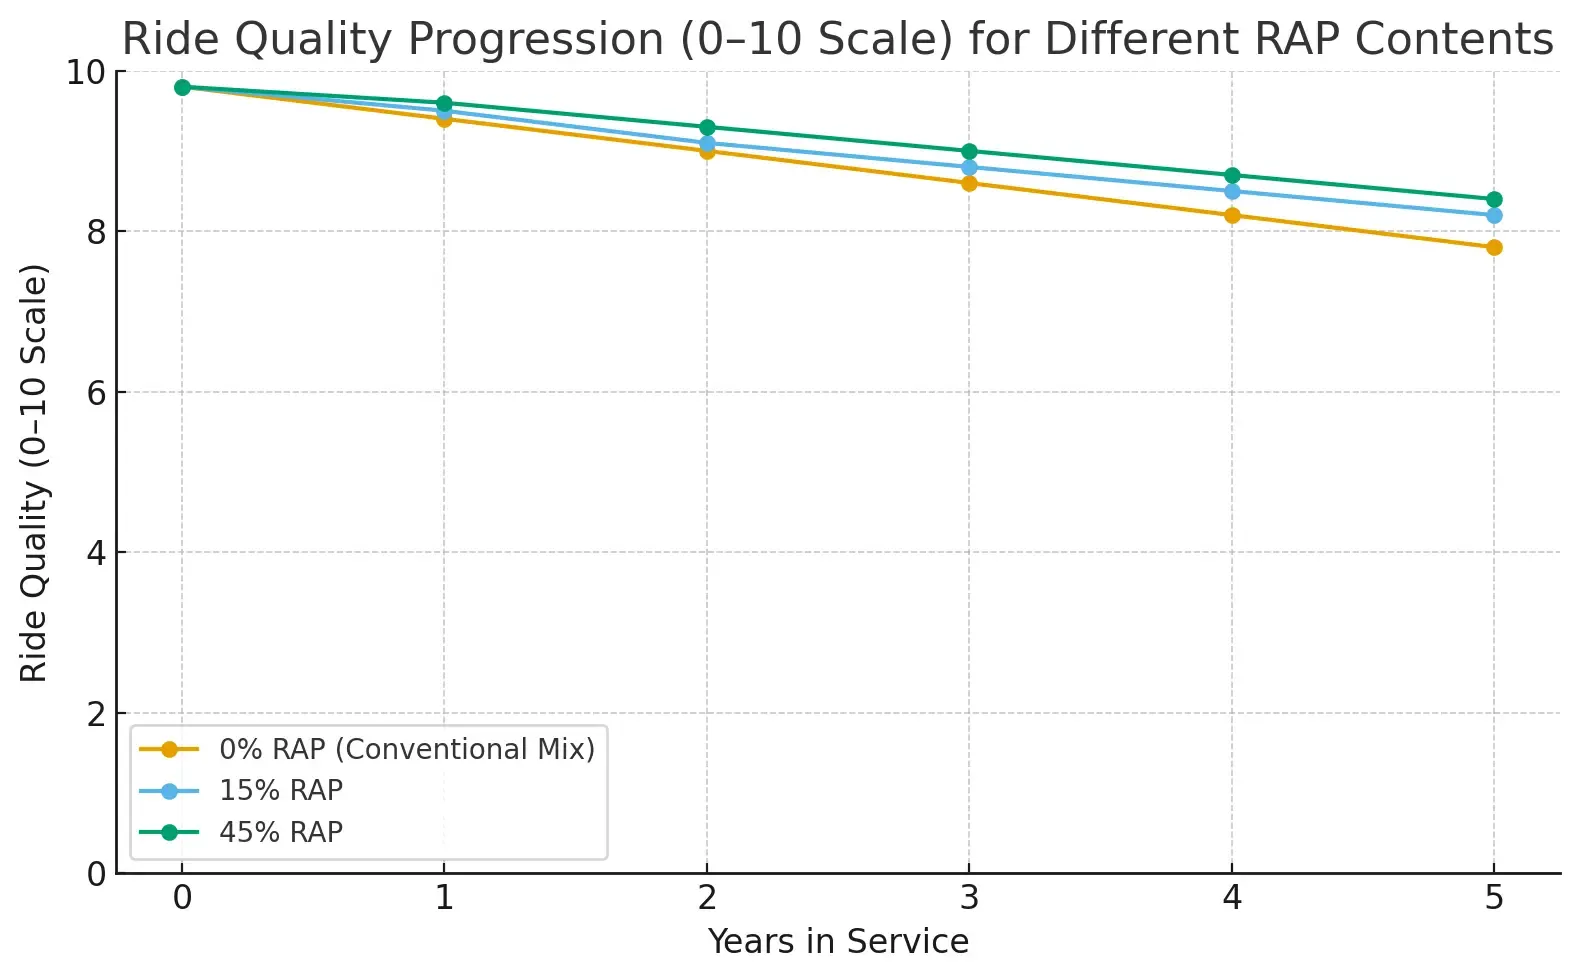
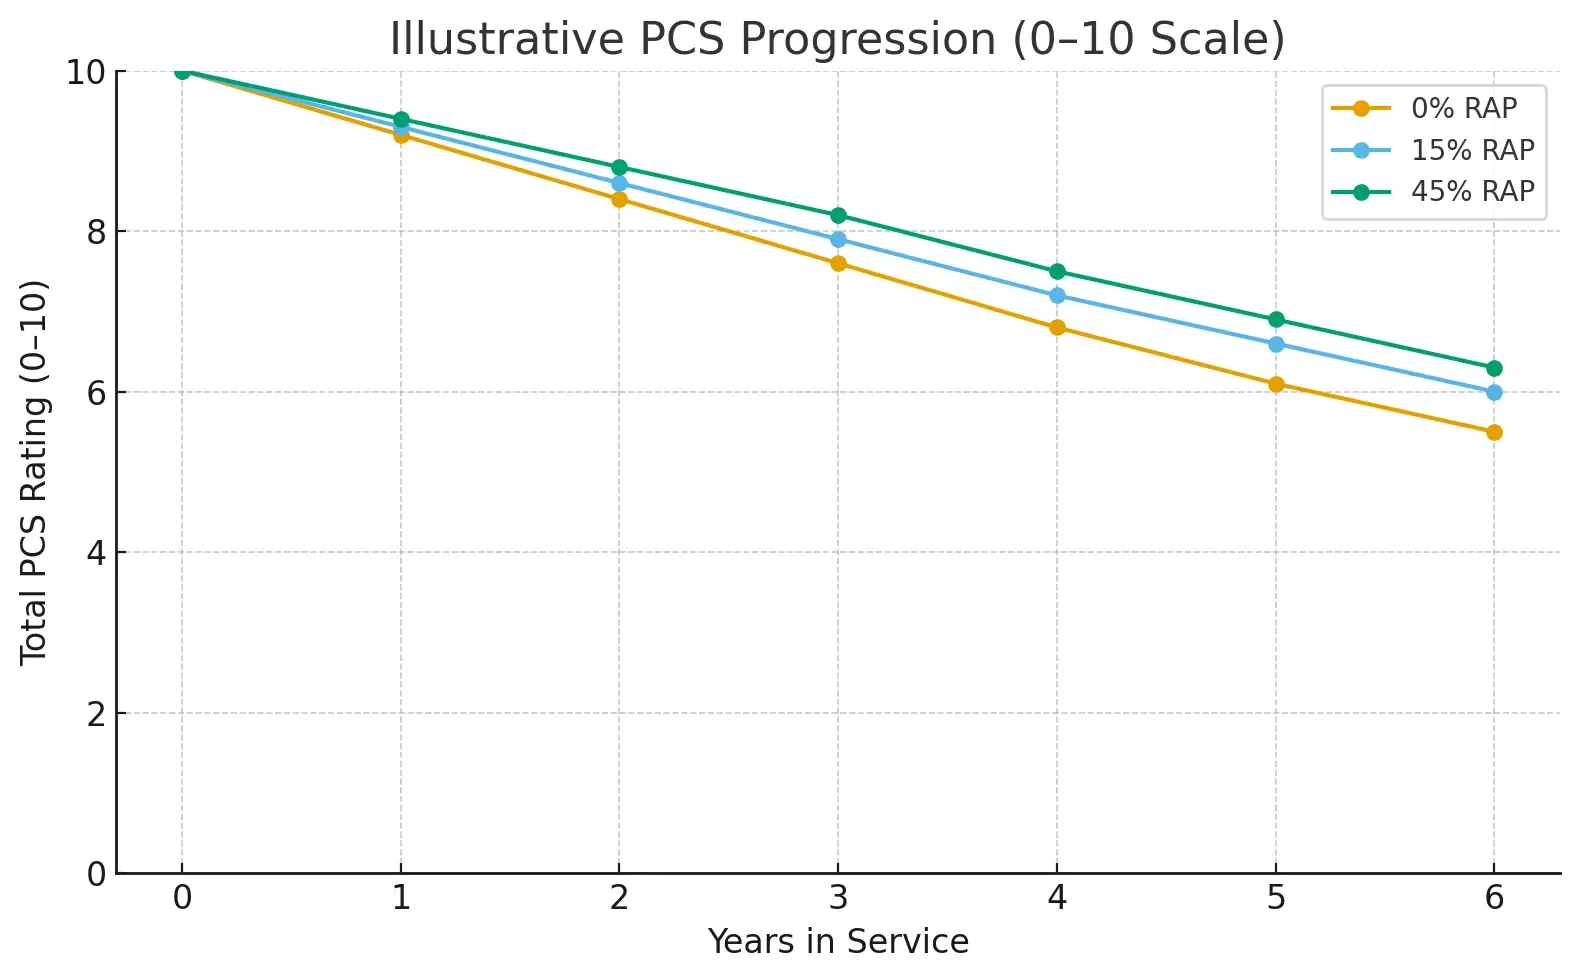
En un estudio realizado por D’Angelo et al. (2008), se reportaron dos beneficios principales para el pavimento WMA construido en la SR-417, cerca de Orlando, Florida. Además, se documentaron observaciones adicionales de desempeño para WMA—incluyendo reducción de la profundidad de ahuellamiento, mejor conservación de la calidad de rodadura, menor progresión del agrietamiento y una mejor evolución del PCS (Pavement Condition Score)—en evaluaciones de campo posteriores de FDOT para proyectos en US-92 y SR-11, los cuales fueron estudiados durante cinco años después de su aplicación.
La incorporación de RAP reduce los costos del ciclo de vida
Puede resultar sorprendente que un pavimento asfáltico producido a partir de un residuo (pavimento asfáltico recuperado, RAP) pueda tener mayor calidad que un pavimento asfáltico producido con agregados vírgenes.
A lo largo de estos estudios, se observaron reducciones en los costos del ciclo de vida del orden del 10–34%, influenciadas por factores como el porcentaje de RAP, los ahorros en el uso de ligante y el comportamiento de mantenimiento a largo plazo de la mezcla. De acuerdo con el estudio WMA–RAP de PennDOT (Faheem et al., 2018), “se espera que el RAP sustituya parte de los materiales vírgenes más costosos y reduzca los costos del ciclo de vida” (Huang et al., 2007; Chiu et al., 2008; Lee et al., 2010).
Costos iniciales
El RAP contiene tanto agregados como ligante asfáltico envejecido, los cuales ya han sido procesados.
Dado que el ligante virgen y los agregados de alta calidad son los componentes más costosos de la mezcla asfáltica en caliente, sustituir parte de ellos por RAP reduce de inmediato los costos iniciales de producción.
Por esta razón, los estudios (Huang, 2007; Chiu, 2008; Lee, 2010) reportan de forma consistente reducciones del 10– 34% en los costos totales del ciclo de vida.
Costos de mantenimiento y rehabilitación — las mezclas con RAP suelen envejecer más lentamente
Las mezclas que contienen RAP pueden presentar menores tasas de envejecimiento a largo plazo porque:
Como resultado, los pavimentos con contenidos de RAP pueden requerir:
Costos de operación — menos zonas de trabajo y retrasos al tráfico
Si un pavimento dura más tiempo antes de requerir rehabilitación, entonces:
Aunque las agencias no siempre incluyen los costos al usuario en sus análisis, cuando lo hacen, los pavimentos con RAP muestran un desempeño favorable.
Por qué el RAP reduce los costos de operación:
Costos al final de la vida útil — el RAP se convierte en un recurso, no en un residuo
Al final de la vida útil del pavimento:
Por qué el RAP reduce los costos al final de la vida útil:
Así, el pavimento prácticamente se autoabastece, reduciendo la demanda futura de materiales.
El RAP reduce los costos del ciclo de vida porque disminuye los gastos en cada etapa de la vida económica del pavimento. En la fase inicial, el RAP sustituye ligante y agregados vírgenes de alto costo, reduciendo de inmediato los costos de materiales. Durante la vida en servicio, las mezclas con RAP suelen presentar envejecimiento más lento y mejor resistencia al ahuellamiento, lo que reduce la frecuencia y el costo del mantenimiento y la rehabilitación.
Estos intervalos de mantenimiento más largos también disminuyen los costos operativos y por retrasos a los usuarios asociados con cierres de carriles. Finalmente, al final de la vida útil del pavimento, el RAP se convierte en un recurso reutilizable en lugar de un residuo, eliminando costos de disposición y reduciendo el costo de futuras construcciones
En un estudio realizado por D’Angelo et al. (2008), se reportaron dos beneficios principales para el pavimento WMA construido en la SR-417, cerca de Orlando, Florida. Además, se documentaron observaciones adicionales de desempeño para WMA—incluyendo reducción de la profundidad de ahuellamiento, mejor conservación de la calidad de rodadura, menor progresión del agrietamiento y una mejor evolución del PCS (Pavement Condition Score)—en evaluaciones de campo posteriores de FDOT para proyectos en US-92 y SR-11, los cuales fueron estudiados durante cinco años después de su aplicación.
El primer beneficio principal fue una reducción en la resistencia a la compactación, y el segundo fueron menores niveles de envejecimiento en etapas tempranas, atribuibles a las temperaturas de producción más suaves de la WMA. En estos estudios también se identificaron beneficios adicionales de desempeño, como menor profundidad de ahuellamiento, mayor preservación de la calidad de rodadura, progresión más lenta del agrietamiento y mejores tendencias del PCS (Pavement Condition Score)
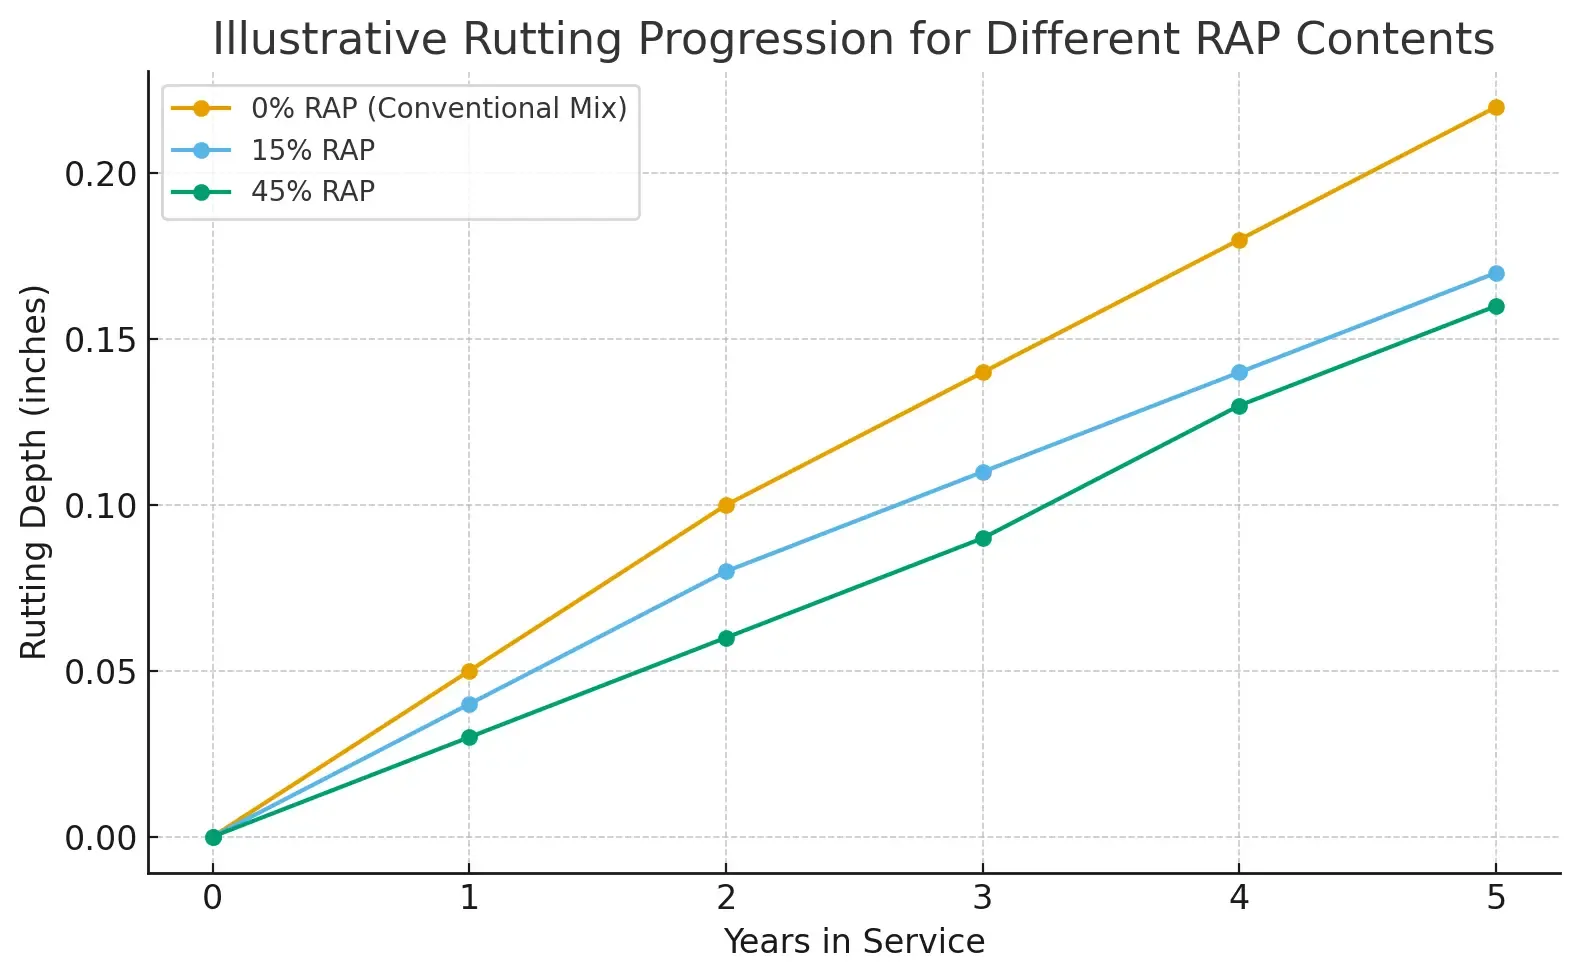
De acuerdo con el estudio de desempeño de FDOT (Choubane et al., 2013), los tramos de pavimento que contenían 15% de RAP y 45% de RAP mostraron menor ahuellamiento y mejor calidad de rodadura en comparación con las mezclas vírgenes, aunque el tramo con 45% de RAP presentó agrietamiento menor después de cinco años de servicio.
El estudio realizado por Goh et al. (2011) mostró que la incorporación de RAP en mezclas asfálticas no reduce la calidad ni la capacidad de compactación de la mezcla; por el contrario, las mezclas modificadas con RAP demostraron características de compactación iguales o superiores en comparación con mezclas fabricadas únicamente con agregados vírgenes. Los investigadores reportaron que las mezclas que contenían RAP requirieron menor energía de compactación que sus equivalentes con materiales vírgenes, lo que indica una densificación más eficiente durante la producción. Los resultados confirman que el RAP puede incorporarse en mezclas asfálticas sin comprometer el desempeño ni las condiciones de colocación, e incluso puede mejorar ciertas eficiencias del proceso de producción.
Calidad de las mezclas
con/sin
RAP
En un estudio realizado por D’Angelo et al. (2008), se reportaron dos beneficios principales para el pavimento WMA construido en la SR-417, cerca de Orlando, Florida. Además, se documentaron observaciones adicionales de desempeño para WMA—incluyendo reducción de la profundidad de ahuellamiento, mejor conservación de la calidad de rodadura, menor progresión del agrietamiento y una mejor evolución del PCS (Pavement Condition Score)—en evaluaciones de campo posteriores de FDOT para proyectos en US-92 y SR-11, los cuales fueron estudiados durante cinco años después de su aplicación.
El RAP aporta un ligante más rígido que mejora la resistencia al ahuellamiento.
El ligante envejecido presente en el RAP incrementa la rigidez estructural de la mezcla, lo que:
Resultado: las mezclas con RAP suelen presentar menor ahuellamiento que las mezclas completamente vírgenes.
Este beneficio es uno de los más consistentemente documentados en estudios internacionales.
El RAP mejora la durabilidad a largo plazo porque reduce la tasa de envejecimiento del ligante virgen.
Aunque pueda sonar contraintuitivo:
Resultado: las mezclas con RAP pueden mantener propiedades mecánicas más estables a lo largo de su vida útil
El RAP introduce partículas de agregado con mejor adhesión y mayor angularidad.
Los agregados recuperados del RAP:
Resultado: mayor cohesión interna y resistencia al corte, lo que se traduce en un mejor desempeño estructural.
Las mezclas con RAP tienden a mostrar menor variabilidad y mayor uniformidad en sus propiedades.
El RAP:
Esto contribuye a una mayor consistencia y reproducibilidad, características altamente valiosas en la producción industrial de mezclas asfálticas.
En términos de desempeño funcional, el RAP mejora la estabilidad de la calidad de manejo a mediano plazo.
Estudios de FDOT (SR-417, US-92, SR-11) muestran que:
Resultado: mejor retención del desempeño funcional a lo largo del tiempo.
Desde el punto de vista económico, el RAP mejora la eficiencia y reduce la variabilidad del contenido efectivo de ligante.
Las implicaciones mecánicas son directas:
Resultado: una producción más estable y un desempeño del pavimento más predecible.
En conjunto, la incorporación de RAP mejora la resistencia al ahuellamiento, incrementa la durabilidad a largo plazo, aumenta la cohesión interna, reduce la variabilidad en la producción y mantiene el desempeño funcional, lo que convierte al RAP en un componente mecánicamente ventajoso frente a las mezclas elaboradas únicamente con materiales vírgenes.
¿Por qué existe escepticismo hacia el RAP y falta de confianza en su uso?
Actualmente, muchas personas no confían en las mezclas asfálticas que incorporan RAP. Una creencia común es que estas mezclas son de menor calidad, ya que el RAP suele percibirse como un material de desecho y no como un recurso valioso. Esta percepción se origina en gran medida en las primeras prácticas de reciclaje, cuando el RAP en ocasiones se utilizaba sin un procesamiento adecuado, sin control y sin ajustes en el diseño de la mezcla. Como resultado, el desempeño inconsistente en algunos proyectos del pasado reforzó la idea de que las mezclas con RAP son inferiores. Sin embargo, este escepticismo persiste a pesar de los avances significativos en la tecnología de plantas, los métodos de diseño de mezclas y el control de calidad, que hoy permiten utilizar el RAP de manera confiable y consistente en la producción moderna de pavimento asfáltico.
Falta de experiencia:
- No saben cómo diseñar mezclas asfálticas con RAP.
- No saben cómo considerar el ligante ya presente en el RAP.
- Carecen de una comprensión clara de cómo las propiedades de los agregados influyen en el desempeño de la mezcla.
Tecnología de planta inadecuada:
- Carecen de equipos capaces de calentar y mezclar adecuadamente el RAP.
- No cuentan con sistemas controlados de introducción de RAP.
- No pueden mantener temperaturas consistentes durante la producción.
Tecnología de planta inadecuada:
- Carecen de equipos capaces de calentar y mezclar adecuadamente el RAP.
- No cuentan con sistemas controlados de introducción de RAP.
- No pueden mantener temperaturas consistentes durante la producción.
Limitaciones en el control del proceso:
- No monitorean de forma consistente la humedad, granulometría ni el contenido de ligante del RAP.
- Carecen de un control adecuado de temperatura y mezclado durante la producción.
- Dependen de suposiciones conservadoras en lugar de ajustes basados en datos.
Aversión al riesgo y especificaciones conservadoras:
- Evitan el uso de RAP por temor a problemas de desempeño o penalizaciones.
- Siguen especificaciones conservadoras que desincentivan el uso de RAP.
- Prefieren prácticas tradicionales en lugar de adoptar tecnologías más nuevas.
Falta de entendimiento e investigación sobre los rejuvenecedores:
- No comprenden completamente cómo los rejuvenecedores interactúan con el ligante envejecido del RAP.
- Carecen de ensayos de laboratorio suficientes y validación en campo para determinar la dosificación adecuada del rejuvenecedor.
- Existe incertidumbre sobre el desempeño y la durabilidad a largo plazo de las mezclas rejuvenecidas con RAP.
De acuerdo con Liu et al. (2024), dos de cada tres contratistas fuera de los Estados Unidos siguen siendo escépticos respecto al uso de RAP, considerándolo con frecuencia un residuo de baja calidad no apto para la construcción de nuevas carreteras. Sin embargo, esta percepción no refleja la realidad de la producción moderna de asfalto. Los contratistas que reconocen al RAP como un material de alta calidad para nuevos pavimentos obtienen una clara ventaja competitiva frente a aquellos que continúan rechazándolo.
Cómo ganar dinero siendo un gran RAPero — RAP bien incorporado
Lineamientos generales para la incorporación de RAP en el diseño y la producción de mezclas asfálticas
Comenzar con porcentajes bajos de RAP e incrementarlos de forma gradual a medida que se adquiere experiencia y confianza.
Iniciar con contenidos bajos de RAP permite a los productores comprender el comportamiento del material, los límites de producción y el desempeño de la mezcla bajo condiciones controladas. Los incrementos graduales aportan información valiosa tanto operativa como de desempeño, reduciendo riesgos y fortaleciendo la confianza en la incorporación de RAP.
Probar distintos rejuvenecedores de RAP según el porcentaje de RAP.
Yi et al. (2022) demostraron que los rejuvenecedores formulados con resinas de petróleo y antioxidantes pueden restaurar eficazmente las propiedades del ligante envejecido del RAP, mejorando la adhesión y la resistencia al envejecimiento. Su incorporación permite utilizar mayores contenidos de RAP al compensar la rigidez del ligante y mantener el desempeño de la mezcla cuando se aplican dosificaciones y procedimientos de diseño adecuados.
Probar distintos rejuvenecedores de RAP según el porcentaje de RAP.
En numerosos estudios se ha encontrado que:
- Hasta aproximadamente 15% de RAP, normalmente no se requiere modificar el grado PG del ligante virgen.
- Con contenidos de RAP entre 20% y 25%, es común reducir el grado PG del ligante virgen a uno más blando.
- Con contenidos de RAP iguales o superiores a 25%, se recomienda ensayar el ligante del RAP y diseñar la mezcla con base en sus propiedades.
Ajustar el grado y el contenido del ligante virgen para equilibrar rigidez y facilidad de manejo.
Debido a que el ligante del RAP está envejecido y es más rígido que el ligante virgen, suelen requerirse ajustes en el grado o en el contenido del ligante virgen. El uso de un ligante más blando ayuda a equilibrar la rigidez global de la mezcla y a asegurar condiciones adecuadas de manejo y compactación.
Controlar la temperatura del RAP para evitar su envejecimiento excesivo o la formación de humo azul.
El RAP debe calentarse de manera indirecta y a temperaturas controladas para prevenir un envejecimiento adicional del ligante o la generación de humo azul. Un control térmico adecuado preserva las propiedades del ligante y asegura un mezclado efectivo.
Garantizar una alimentación uniforme y controlada del RAP al proceso de mezclado.
La consistencia en la dosificación del RAP es crítica para lograr una calidad de mezcla uniforme. Una introducción controlada minimiza la variabilidad en el contenido de ligante, la granulometría y la temperatura, dando como resultado un desempeño más consistente de la mezcla asfáltica.
Utilizar tiempos y temperaturas de mezclado adecuados para promover una correcta mezcla del ligante.
Se requieren tiempos de mezclado suficientes y temperaturas apropiadas para favorecer la interacción entre el ligante envejecido del RAP y el ligante virgen. Un mezclado adecuado mejora el recubrimiento, la homogeneidad y el desempeño general de la mezcla.
Monitorear la facilidad de manejo y la compactabilidad de la mezcla durante la producción y la colocación.
La facilidad de manejo y la compactabilidad son indicadores clave de la calidad de la mezcla. Supervisar estas propiedades durante la producción y el tendido permite identificar ajustes necesarios en el contenido de ligante, la temperatura o el porcentaje de RAP.
Utilizar equipo de planta y control de proceso adecuados para una incorporación consistente de RAP.
El factor más importante es el uso de equipo de planta adecuado. Las plantas de asfalto modernas, con control preciso del proceso, permiten un calentamiento correcto, una alimentación controlada y un mezclado efectivo del RAP. Sistemas adecuados garantizan condiciones de producción consistentes, esenciales para una incorporación de RAP confiable y repetible.
Basarse en ensayos de laboratorio y en datos de desempeño en campo, no en suposiciones.
Las pruebas de laboratorio y la validación en campo proporcionan datos objetivos que respaldan las decisiones de diseño de mezcla. Los enfoques basados en datos reducen la incertidumbre y aumentan la confianza en el desempeño del RAP.